


Berita
Rumah / Berita / Berita Industri / Garis Panduan Reka Bentuk Acuan Bergilir: Peraturan Utama untuk Jurutera dan Pembeli OEM
Seorang jurutera baru-baru ini membawa kami tangki dos 1,000 liter yang terus retak di sudut bawahnya. Model CAD mempunyai jejari dalaman 2 mm, tiada draf pada dinding sisi, dan tapak rata yang sempurna. Setiap satu daripada tiga butiran itu menolak bahagian itu ke dalam kegagalan. Rotomolding ialah proses memaafkan dalam banyak cara, tetapi ia bukan proses memaafkan untuk peralihan tajam, dinding menegak tanpa tirus atau permukaan besar yang tidak disokong.
Peraturan di bawah ialah perkara yang kami gunakan untuk mengatasi masalah tersebut sebelum ia menjadi perbelanjaan perkakas. Mereka datang dari bertahun-tahun membina alat rotomolding dan menghasilkan tangki PE, perumah peralatan, dan bahagian OEM tersuai.
Pengacuan putaran mencipta bahagian berongga satu dinding. Tidak seperti pengacuan suntikan, ketebalan dinding ditentukan oleh jumlah serbuk plastik yang dimuatkan ke dalam acuan dan oleh kitaran putaran, bukan oleh geometri rongga acuan. Inilah sebab mengapa bahagian yang mencampur bahagian tebal dan nipis sukar dihasilkan: plastik di kawasan tebal tidak mempunyai cara untuk mengalir ke kawasan nipis selepas serbuk cair.
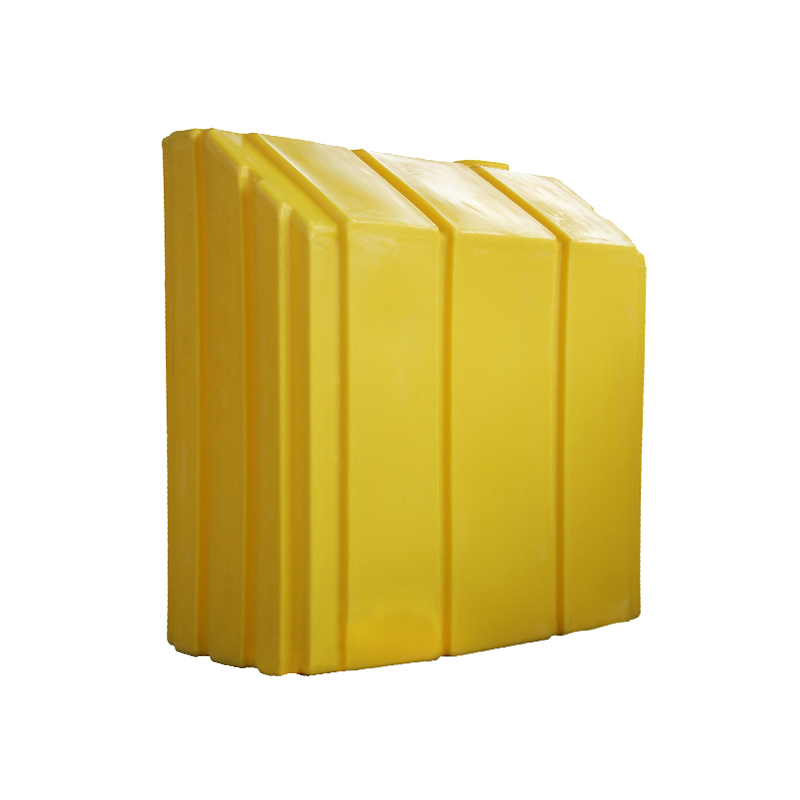
 Shell Peralatan Rotomolded LLDPE untuk Perlindungan Komponen Dalaman Cangkerang yang dibentuk secara putaran lancar ini melindungi komponen ketepatan daripada habuk, kelembapan dan hentaman. Bahan LLDPEnya memberikan rintangan kimia dan kestabilan UV, menjadikannya sesuai untuk persekitaran industri yang keras. Lihat Produk →
Untuk bahagian polietilena, titik permulaan yang munasabah ialah dinding seragam. Perumah kecil, sehingga 300 mm melintang, selalunya berjalan pada 3 hingga 5 mm. Bahagian bersaiz sederhana seperti tangki 1,000 liter atau penutup peralatan memerlukan kira-kira 5 hingga 8 mm. Tangki simpanan besar melebihi 2,000 mm biasanya menggunakan 8 hingga 12 mm untuk menahan beban hidrostatik dan tegasan pengendalian.
| Saiz bahagian keseluruhan | Ketebalan dinding yang disyorkan | Toleransi pengeluaran biasa |
|---|---|---|
| Di bawah 300 mm | 3 hingga 5 mm | /- 1.5 mm |
| 300 hingga 1000 mm | 5 hingga 6 mm | /- 2 mm |
| 1000 hingga 2000 mm | 6 hingga 8 mm | /- 2.5 mm |
| Lebih 2000 mm | 8 hingga 12 mm | /- 3 mm |
Ketebalan dinding yang seragam adalah lebih penting daripada nilai mutlak. Dinding 6 mm dengan bos tempatan 12 mm akan tenggelam, dan pangkalan bos boleh memerangkap lompang dalaman. Jika reka bentuk memerlukan penebalan tempatan, rancang untuk tetulang sekunder.
Draf ialah sudut yang anda tambah pada permukaan menegak supaya bahagian itu terlepas dari acuan. Oleh kerana bahagian yang dibentuk secara berpusing ditarik keluar dari alat semasa masih hangat, dan kerana polietilena mengecut ke atas alat semasa ia sejuk, dinding draf sifar akan menyeret, melekat atau herot. Draf minimum yang kami cadangkan untuk permukaan polietilena licin ialah 1 darjah setiap sisi. Untuk permukaan bertekstur, naikkan kepada 2 atau 3 darjah.
| Keadaan permukaan | Draf minimum setiap sisi |
|---|---|
| Permukaan luar licin | 1 darjah |
| Permukaan dalaman licin | 0.5 darjah |
| Permukaan bertekstur atau dicat | 2 hingga 3 darjah |
| Dinding menegak dalam melebihi 500 mm | 2 darjah atau lebih |
Kesan praktikal adalah lebih besar daripada jangkaan kebanyakan jurutera. Bahagian dengan dinding sisi dalam 500 mm dan draf 1 darjah meruncing kira-kira 9 mm dari atas ke bawah. Jika reka bentuk memerlukan dinding selari tepat, itu adalah bendera merah. Rotomolding bukan acuan suntikan; memegang dinding menegak tanpa tirus pada bahagian yang dalam adalah cabaran perkakas yang sukar.
Dinding rata adalah punca utama herotan rotomolding. Panel rata yang besar tidak mempunyai sokongan dalaman, dan pengecutan yang berlaku apabila bahagian itu sejuk menjadikannya tin minyak, meledingkan atau haluan. Pembaikan yang terbukti adalah mahkota. Mahkota kira-kira 0.4 mm setiap 100 mm panjang panel memastikan muka stabil. Untuk kawasan rata selebar 500 mm, ini bermakna kira-kira 2 mm kelengkungan.
Jika panel mesti benar-benar rata, atau jika ia terpaksa menanggung beban, tambahkan ciuman. Kiss-off ialah butang atau tiang yang dibentuk yang bergabung dengan dua dinding yang bertentangan. Meletakkan ciuman pada jarak 150 hingga 300 mm menghasilkan dinding berkembar yang tegar tanpa memerlukan tulang rusuk atau pengikat sekunder. Kiss-off menambah kerumitan acuan, tetapi ia jauh lebih murah daripada mengukuhkan bahagian yang melengkung selepas dibentuk.
 Tangki Penyimpanan PE Bawah Kon 5,000 Liter dengan Kestabilan Yang Dipertingkatkan Direka bentuk untuk penyimpanan cecair dalam industri rawatan air dan kimia, tangki bawah kon ini memastikan saliran yang cekap dan integriti struktur. Mahkota licin menahan tekanan hidrostatik, manakala LLDPE menawarkan rintangan kakisan. Lihat Produk →
Bekas besar seperti tangki simpanan bawah kon 5,000 liter menggunakan bahagian bawah kon untuk saliran dan kestabilan tambahan, manakala dinding sisi membawa mahkota licin untuk menentang ubah bentuk hidrostatik.
Sudut tajam adalah kesilapan reka bentuk kedua yang paling biasa. Dalam rotomolding, sudut dalaman yang tajam mencipta kepekatan tegasan, dan bahagian luar sudut itu cenderung keluar nipis kerana serbuk mengalami kesukaran mengisi ruang yang sempit. Jejari luaran minimum yang kami terima ialah 3 mm, dan jejari dalaman hendaklah sekurang-kurangnya dua kali ganda ketebalan dinding. Untuk dinding 6 mm, rancang pada jejari dalam 12 mm.
Sudut sudut sama pentingnya dengan jejari. Bahagian polietilena berprestasi terbaik dengan sudut disertakan 30 darjah atau lebih, walaupun sudut yang lebih besar adalah lebih selamat. Jika aplikasi memerlukan sudut yang lebih tajam, reka bentuk penebalan dinding atau tulang rusuk yang diperkuat untuk mengimbangi.
Pereka sering meminta sudut tajam untuk menjimatkan ruang. Dalam rotomolding, sudut tajam jarang menjimatkan ruang. Ia memakan masa perkakas, mempertaruhkan dinding nipis dan menghasilkan jejari kasar secara visual. Penyelesaian yang cekap biasanya adalah jejari yang luas ditambah rusuk berprofil rendah.
Rotomolding bergantung pada serbuk yang jatuh dan cair di dalam acuan berputar. Serbuk tidak boleh mengalir melalui celah sempit seperti cara plastik cair mengalir dalam acuan suntikan. Peraturan am ialah mengekalkan jarak antara mana-mana dua dinding, atau antara dinding dan rusuk, sekurang-kurangnya lima kali ganda ketebalan dinding nominal. Untuk dinding 6 mm, ini bermakna jurang minimum kira-kira 30 mm.
Jika jurang lebih sempit, serbuk boleh merapatkan bukaan sebelum ia cair, dan hasilnya adalah jaringan bercantum yang merosakkan niat reka bentuk. Peraturan ini digunakan untuk cium-off, tulang rusuk yang dibentuk, bos pelekap dan sebarang geometri dalaman. Semakan pertama yang kami jalankan ialah peraturan 5x.
Potongan bawah sukar kerana bahagian itu perlu dicabut dari acuan. Potongan kecil boleh dikendalikan dengan silikon atau bahagian acuan fleksibel, tetapi ia menambah kos dan biasanya bermakna kitaran yang lebih perlahan. Untuk bahagian tegar yang besar, elakkan potongan bawah sepenuhnya.
Sisipan berulir, suis aras, dan bos pemasangan boleh diacu masuk. Ia diletakkan di dalam acuan sebelum serbuk dimuatkan dan kekal dalam kedudukan semasa bahagian itu berputar. Sisipan logam untuk bahagian PE mesti mempunyai knurl atau alur supaya ia terkunci ke dalam plastik. Jauhkan lokasi sisipan daripada dinding bersebelahan; jika tidak, peraturan pemisahan 5x menjadi mustahil untuk dipenuhi.
 Tangki Bahan Api LLDPE Rotomold untuk Penyimpanan Cecair Selamat Tangki bahan api ini menggunakan LLDPE untuk rintangan kimia dan hentaman, sesuai untuk menyimpan bahan api dan cecair lain. Pembinaannya yang lancar menghalang kebocoran, dan reka bentuk yang ringan membolehkan pemasangan mudah dalam aplikasi mudah alih atau tetap. Lihat Produk →
Garis perpisahan hendaklah terletak di tepi yang bersih. Jika garisan perpisahan melintasi permukaan bertekstur, tekstur tidak akan sepadan pada perpecahan. Untuk produk yang mesti kelihatan seragam, rancang pembahagian perkakas pada ciri semula jadi seperti rim atau alur yang dibentuk.
LLDPE ialah bahan lalai untuk kebanyakan projek rotomolding, dan untuk alasan yang baik. Ia mempunyai kekuatan impak yang sangat baik, rintangan kimia yang baik, dan ia bertolak ansur dengan kitaran putaran perlahan tanpa merendahkan. Apabila bahagian akan tinggal di luar rumah, penstabil UV adalah penting. Hitam adalah warna yang paling berkesan, tetapi pakej UV dalam warna lain berfungsi dengan baik untuk banyak aplikasi.
Untuk rintangan kakisan dalam persekitaran marin atau kimia, bahagian LLDPE dengan penstabilan UV ialah pilihan yang boleh dipercayai. Kami telah menerbitkan maklumat praktikal mengenai Rintangan kakisan platform terapung LLDPE bagi mereka yang mempertimbangkan pemasangan yang besar.
Suhu perkhidmatan juga penting. Bahagian polietilena standard biasanya dinilai untuk penggunaan berterusan antara 60 dan 80 darjah Celsius. Di atas julat itu, polipropilena atau nilon mungkin diperlukan, dan ini mengubah kedua-dua keperluan draf dan kos perkakas. Pendedahan kimia kepada asid, pelarut atau air laut juga mempengaruhi pemilihan bahan.
Perkakas ialah kos tunggal terbesar dalam projek rotomolding. Acuan biasanya aluminium tuang untuk kuantiti pengeluaran atau aluminium mesin CNC untuk prototaip. Lebih kompleks geometri bahagian, lebih banyak kos acuan.
Kiss-off, undercut dan sisipan acuan semuanya menambah kos perkakas. Setiap ciri yang anda tambah perlu difikirkan dalam susun atur acuan. Pendekatan terbaik untuk bahagian OEM ialah menghantar model CAD 3D dengan butiran yang jelas untuk ketebalan dinding nominal, arah draf dan garisan perpisahan. Malah lakaran ringkas dengan tiga item ini akan menjadikan perbualan perkakas jauh lebih produktif.
Ralat reka bentuk yang paling biasa mudah ditangkap jika anda tahu perkara yang perlu dicari:
Apabila lukisan menyertakan isu ini, langkah terbaik ialah membetulkannya lebih awal. Satu perubahan kecil kepada model CAD boleh menjimatkan ribuan dalam kerja semula perkakas dan kesakitan pengeluaran selama berbulan-bulan.
Jika anda menilai projek OEM tersuai, syarikat di sebalik perkakasan itu penting. Di Industri Plastik Cixi Junyi, kami mereka bentuk dan membina bahagian acuan bergilir dari peringkat acuan melalui pengeluaran siap. Prinsip reka bentuk yang sama digunakan sama ada anda membeli tangki standard atau menugaskan perumahan tersuai. Anda boleh membaca lebih lanjut mengenai kami Perkhidmatan pembangunan dan pemprosesan OEM untuk memahami cara kami mengendalikan semakan lukisan, perkakasan dan pengeluaran.


 kampung wuyuqiao, Bandar Henghe, Bandar Cixi, Wilayah Zhejiang
 +86-15257871220
 [email protected]
