


Berita
Rumah / Berita / Berita Industri / Acuan Putaran vs Pengacuan Tiupan: Memilih Berdasarkan Saiz Bahagian dan Isipadu
Tangki simpanan bahan kimia 5000 liter memerlukan ketebalan dinding yang seragam, tetapi botol 2 liter perlu dihasilkan dalam beberapa saat. Kedua-dua produk ini menuntut proses pembuatan yang berbeza, dan memilih antara pengacuan putaran dan pengacuan pukulan bergantung kepada saiz bahagian, keseragaman dinding, volum tahunan dan pelaburan perkakas. Pendek kata, jika anda memerlukan bahagian berongga tahan lama yang besar dengan dinding yang konsisten, acuan putaran menang. Jika anda memerlukan pengeluaran berkelajuan tinggi bagi bekas kecil hingga sederhana dalam kuantiti yang banyak, blow moulding menang.
Kedua-dua proses ini menghasilkan bahagian plastik berongga, tetapi ia menghasilkan hasil yang berbeza. Sebelum memeriksa ambang teknikal, pertimbangkan perbandingan pantas pertimbangan pembelian utama.
Pengacuan tiupan berfungsi dengan mengembang tiub plastik cair di dalam rongga acuan. Tekanan udara menolak parison ke dinding acuan, dan bahagian itu menyejuk dengan cepat apabila permukaan acuan menyerap haba. Masa kitaran untuk pengacuan tiupan penyemperitan selalunya berkisar antara 30 saat hingga beberapa minit, bergantung pada berat bahagian dan ketebalan dinding. Oleh kerana tekanan udara adalah daya pembentuk, bahagian geometri adalah terhad kepada bentuk yang boleh ditiup ke luar secara seragam dari parison tengah.
Pengacuan putaran berfungsi secara berbeza. Acuan yang mengandungi serbuk plastik dipanaskan sambil berputar perlahan pada dua paksi berserenjang. Serbuk mencairkan dan menyaluti permukaan dalaman, membina ketebalan seragam pada semua muka. Tiada tekanan dikenakan semasa pembentukan. Acuan kemudian berputar melalui ruang penyejuk sambil berguling, yang membolehkan plastik memejal secara beransur-ansur. Masa kitaran biasanya berjalan dari 20 minit hingga lebih sejam, dengan bahagian yang lebih besar mengambil masa yang lebih lama.
Dalam pengacuan pukulan, parison mungkin menipis pada sudut dan meregang tidak sekata di kawasan lukisan dalam. Pengacuan bergilir memihak kepada pengedaran dinding yang sekata kerana tindakan berguling serbuk memendapkan bahan pada kadar yang sama pada setiap permukaan. Perbezaan itu menjadi kritikal dalam produk dengan ceruk dalam, kontur kompleks atau permukaan rata atau melengkung yang besar. Dinding Rotomold tidak mempamerkan jahitan picit-off atau garisan kimpalan biasa dalam bekas acuan tiupan.
Alat pengacuan tiupan biasanya diperbuat daripada keluli atau aluminium dan dimesin untuk menutup toleransi. Tekanan tinggi di dalam acuan tiupan memerlukan sistem pengapit yang berat dan permukaan rongga yang mengeras. Kos perkakas berbeza-beza bergantung pada kerumitan bahagian dan keperluan berbilang rongga. Untuk bekas industri biasa, perkakas acuan tiupan boleh terdiri daripada kos persediaan sederhana untuk acuan rongga tunggal yang mudah kepada pelaburan yang besar untuk pengeluaran volum tinggi berbilang rongga. Alat ini tahan lama, dan selalunya bertahan selama ratusan ribu hingga jutaan kitaran.
Alat pengacuan berputar dibuat daripada kepingan logam atau aluminium tuang, dikimpal dalam bahagian. Kerana tiada tekanan dalaman hadir, struktur yang lebih ringan dan kimpalan ringkas masih boleh menghasilkan permukaan berkualiti tinggi. Fabrikasi lebih cepat dan lebih murah daripada acuan pukulan yang dimesin. Masa utama perkakasan untuk rotomolding biasanya lebih pendek. Pertukaran itu datang dalam jangka hayat yang panjang: acuan kepingan logam haus lebih cepat daripada acuan pukulan keluli keras, terutamanya dengan perubahan warna yang kerap dan kitaran haba. Walau bagaimanapun, untuk pengeluaran volum rendah dalam ratusan hingga beberapa ribu unit setahun, penjimatan perkakasan biasanya menjadikan acuan putaran sebagai pilihan jumlah kos yang lebih rendah.
| Parameter | Pengacuan Putaran | Pengacuan Tiupan |
|---|---|---|
| Masa kitaran | 20 minit hingga 1 jam | 30 saat hingga 3 min |
| Kos peralatan | Rendah hingga sederhana | Sederhana hingga tinggi |
| Masa memimpin perkakas | Lebih pendek | Lebih lama |
| Kehidupan acuan | Tahun dengan penyelenggaraan | panjang sangat |
| Ketebalan dinding | Seragam, 4 hingga 20 mm | Nipis, 0.5 hingga 3 mm |
| Saiz bahagian maksimum | Sangat besar (sehingga 20,000 L) | Terhad oleh kapasiti mesin |
| Kerumitan reka bentuk | Sisipan tinggi, acuan masuk dibenarkan | Terhad oleh geometri parison |
| Pilihan bahan | PE, PP, PVC, PA, fluoropolimer | HDPE, LDPE, PP, PET, PVC |
Titik pulang modal antara kedua-dua proses bergantung pada volum tahunan dan saiz bahagian anda. Untuk bahagian kecil dengan keperluan keluaran yang tinggi, pengacuan tiupan melunaskan kos perkakas merentas berjuta-juta unit. Untuk bahagian besar dengan volum yang lebih rendah, acuan putaran mengelakkan kos modal yang berlebihan dan beban penyelenggaraan alat.
Pengacuan putaran menyokong rangkaian geometri reka bentuk yang jauh lebih besar. Tiada parison pinch-off, jadi garis acuan boleh diletakkan pada peralihan muka melengkung dan bukannya jahitan lurus. Benang acuan, sisipan logam, dan rusuk dalaman boleh digabungkan tanpa operasi sekunder. Ketebalan dinding boleh diubah secara tempatan dengan mengubah suhu acuan atau penambahan serbuk semasa masa kitaran. Jejari sudut boleh menjadi murah untuk mengurangkan kepekatan tekanan.
Pengacuan tiupan mempunyai kekangan reka bentuk khusus. Bukaan leher memerlukan kawalan yang tepat, bahagian bawah yang dalam adalah sukar, dan ketebalan dinding selalunya berbeza dari pangkal ke bahu. Walau bagaimanapun, pengacuan tiupan cemerlang dalam aplikasi di mana bekas ringan berdinding nipis berfungsi dengan baik, seperti botol, jerigen dan pembungkusan industri kecil.
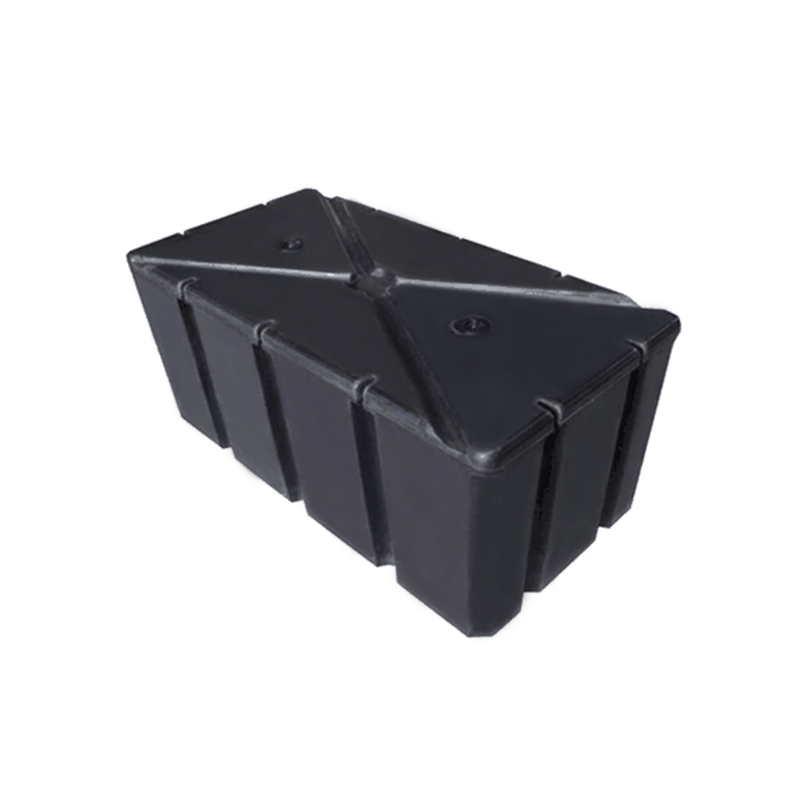
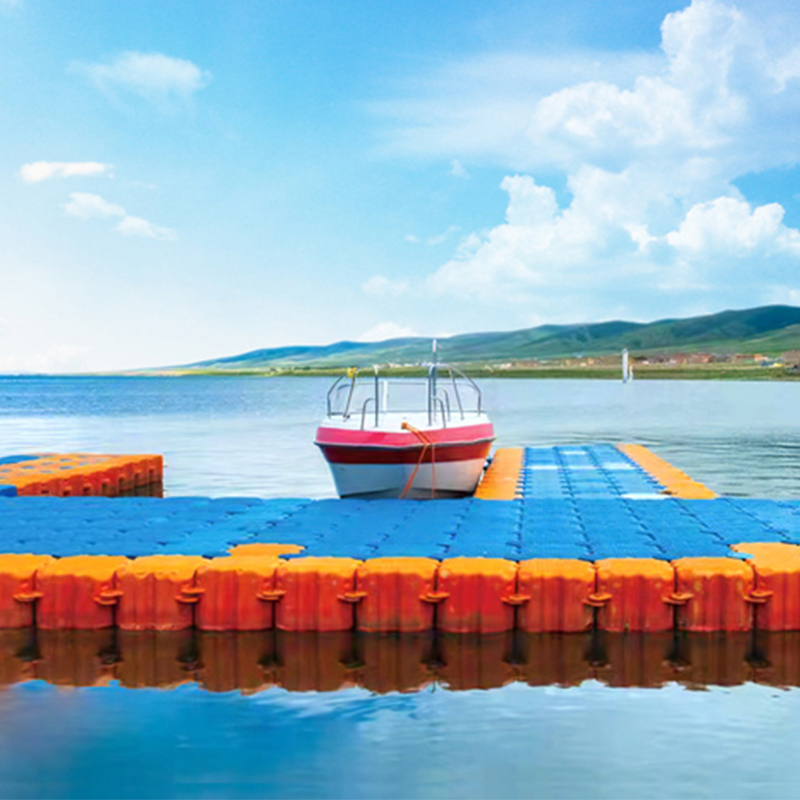
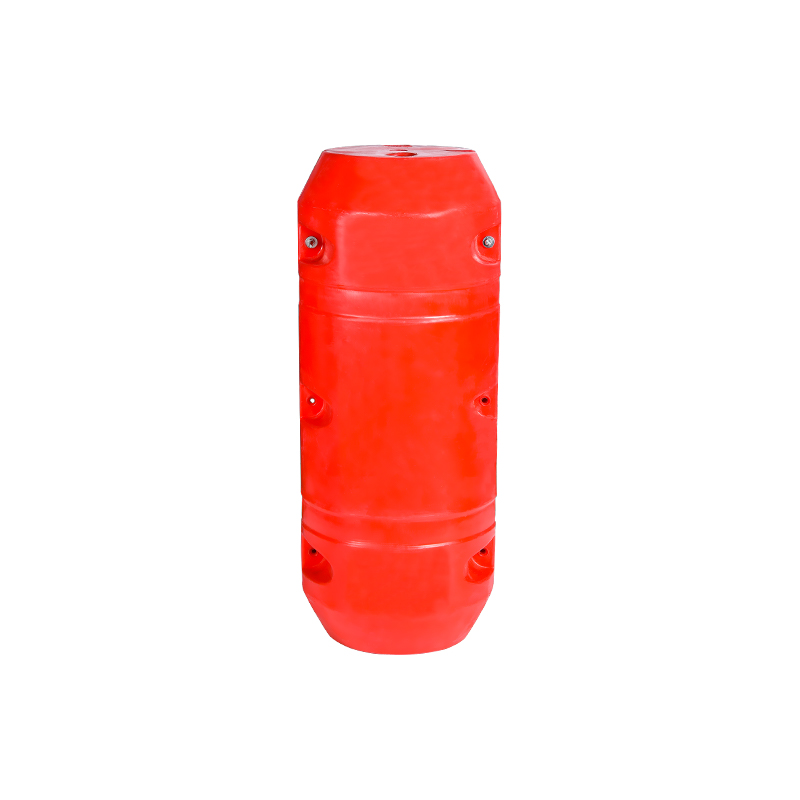
Produk acuan tamparan biasa termasuk botol detergen, tangki bahan api untuk enjin kecil, pembungkusan pertanian dan bekas industri kecil. Produk rotomolded biasa termasuk tangki simpanan kimia, tangki air besar, tangki tambahan, tong akuakultur, penghadang jalan, perumah mesin, terapung dan bahagian berongga tersuai yang besar.
Untuk a tangki simpanan PE bahagian bawah kon rotomolded , ketebalan dinding yang seragam mengelakkan bintik-bintik lemah apabila tangki memegang bahan kimia yang agresif. Reka bentuk yang sama dalam pengacuan tamparan akan berisiko pengagihan bahan yang tidak konsisten pada bahagian kon.
Pengacuan tiupan bergantung terutamanya pada termoplastik yang boleh menahan tekanan udara dalaman semasa pembentukan. Polietilena berketumpatan tinggi (HDPE) ialah pilihan yang paling biasa, diikuti oleh polipropilena (PP) dan PET. Sesetengah plastik kejuruteraan boleh digunakan tetapi kekuatan cairnya memerlukan pertimbangan. Bahan tambahan seperti penstabil UV dan masterbatch warna boleh ditambah pada resin.
Pengacuan putaran menampung senarai resin yang lebih luas. LLDPE, LDPE, HDPE, PP, PVC, nilon dan fluoropolimer yang dihancurkan semuanya berfungsi dengan baik. Proses ini berjalan pada tekanan ambien, jadi bahan berat molekul yang lebih tinggi yang lebih kuat dan lebih tahan retak tekanan boleh terbentuk tanpa tekanan dalaman. Untuk pendedahan luar, PE rotomolded dengan penstabil UV tambahan adalah standard yang boleh dipercayai.
Pertimbangkan tangki simpanan 500 liter dengan permintaan tahunan sekitar 1,000 keping. Acuan tiupan mungkin dibina untuk daya pemprosesan yang lebih tinggi, tetapi kos perkakas kekal tinggi dan ketebalan dinding tidak boleh mencapai 8-10 mm konsisten yang diperlukan untuk ketegaran struktur. Pengacuan putaran dengan acuan yang direka boleh menghasilkan tangki dengan dinding yang tebal dan seragam, dan kos alat membayar sendiri sepanjang pengeluaran.
Sekarang pertimbangkan bekas kecil 2 liter dengan permintaan tahunan sebanyak 2 juta keping. Pengacuan tiupan menghasilkan satu bahagian setiap beberapa saat, dengan acuan aluminium yang bertahan dalam pengeluaran penuh. Pengacuan putaran tidak dapat menandingi kadar bekalan itu, jadi pengacuan tiupan kekal sebagai pilihan yang tepat untuk pembungkusan volum tinggi yang padat.
Keputusan jarang mengenai proses mana yang lebih baik secara universal. Ia adalah mengenai apa yang dituntut oleh produk anda dan apa yang boleh ditanggung oleh volum tahunan anda.
Untuk sistem rawatan air, tangki simpanan dan tong dos memerlukan rintangan kimia yang sangat baik dan hayat perkhidmatan yang panjang. A rotomolded kon-bawah dos dan tangki pencampuran dengan penutup berengsel menunjukkan reka bentuk tipikal di mana ketebalan dinding seragam dan perincian lubang acuan yang dibentuk menyokong operasi pencampuran yang boleh dipercayai. Bentuk bawah kon membantu pelepasan bahan kimia sepenuhnya tanpa pengumpulan.
Dalam akuakultur, tangki besar tertakluk kepada persekitaran yang agresif. Tangki pembiakan PE 7-tan rotomolded sukar dihasilkan secara konsisten dengan pengacuan tiupan kerana dinding perlu kekal tebal pada semua permukaan manakala bentuk tangki kekal modular. Di mana pengacuan tamparan menawarkan kelebihan kelajuan, rotomolding menawarkan kapasiti volum besar setiap bahagian dan integriti struktur yang boleh dipercayai untuk perkhidmatan basah jangka panjang.
Jika projek anda melibatkan bahagian yang sangat besar, ketebalan dinding yang tinggi, volum rendah hingga sederhana atau reka bentuk tersuai yang memerlukan sisipan dan geometri kompleks, pilih acuan putaran. Jika produk anda adalah bekas kecil, mempunyai bentuk yang ringkas, keluaran tahunan yang tinggi dan memerlukan masa kitaran yang cepat, pilih pengacuan tamparan.
Bagi pembeli yang menilai penyelesaian yang dibentuk secara bergilir, menyemak ketekalan bahan, ketebalan sudut dan sejarah penyelenggaraan alatan akan melindungi pelaburan. Rakan kongsi rotomolding yang tersusun dengan baik boleh membincangkan reka bentuk acuan, gred bahan dan langkah penambahbaikan sebelum pengeluaran bermula.


 kampung wuyuqiao, Bandar Henghe, Bandar Cixi, Wilayah Zhejiang
 +86-15257871220
 [email protected]
