


Kebaikan dan Keburukan Acuan Bergilir: Panduan Pembeli Praktikal
Bayangkan tangki simpanan bahan kimia 5000 liter menunggu di loji air sisa, atau cangkang peralatan yang terpaksa bertahan daripada jatuh berulang kali di bengkel. Acuan putaran mengendalikan kedua-duanya dengan baik kerana ia menghasilkan satu bahagian, lancar, bahagian bebas tekanan. Tetapi jika anda memerlukan komponen yang sama pada 200,000 unit setahun dengan toleransi yang ketat, proses itu mungkin akan harganya sendiri. Keputusan itu bukan tentang proses mana yang terbaik—ia adalah tentang memadankan proses dengan bahagian dan kelantangan.
Jadi inilah jawapan praktikal di hadapan: pengacuan putaran menawarkan kos perkakas yang rendah, bahagian berongga tanpa jahitan, dan rintangan hentaman yang sangat baik, tetapi ia juga membawa masa kitaran yang panjang, pilihan bahan terhad dan kawalan dimensi yang lebih longgar. Selebihnya artikel ini menerangkan cara pertukaran tersebut muncul di tingkat kedai dan dalam pesanan pembelian.
Apa yang Sebenarnya Terlibat dalam Pengacuan Putaran
Pengacuan putaran menggunakan acuan logam berongga. Serbuk polimer dimuatkan di dalam, kemudian acuan dipanaskan sambil berputar pada dua paksi pada kelajuan rendah. Serbuk mencairkan dan menyaluti permukaan dalam, membentuk cangkerang berongga yang lancar. Selepas acuan sejuk, bahagian siap dikeluarkan. Keseluruhan kitaran berjalan pada tekanan atmosfera, itulah sebabnya perkakas boleh dibuat daripada aluminium atau keluli yang berpatutan dan bukannya keluli alat yang dikeraskan.
Bahan yang digunakan dalam kebanyakan bahagian rotomolded ialah LLDPE, walaupun sesetengah aplikasi memerlukan HDPE atau ABS. Proses ini mengutamakan termoplastik yang kekal stabil semasa fasa pemanasan ricih rendah, dan itu adalah salah satu sebab senarai bahan lebih pendek daripada untuk acuan suntikan atau tiupan.
Ini ialah empat fasa yang anda akan dengar yang diterangkan oleh pengacu: penyediaan acuan, pemanasan dan gabungan, penyejukan dan pembongkaran. Setiap langkah menjejaskan kualiti akhir, jadi pembekal yang boleh dipercayai akan mempunyai pusat pemeriksaan yang jelas untuk suhu acuan dan kelajuan putaran.
Kelebihan Yang Penting dalam Pengeluaran Sebenar
Kebanyakan dakwaan yang anda akan lihat tentang rotomolding berpunca daripada beberapa kekuatan yang didokumentasikan dengan baik. Mari kita lihat mereka seperti yang dilakukan oleh jurutera reka bentuk atau pengurus perolehan.
Bahagian Satu Keping Tanpa Talian Kimpalan atau Titik Lemah
Kemenangan struktur terbesar ialah bahagian itu adalah satu bahagian yang berterusan. Tangki simpanan 5000 liter yang dibuat dengan acuan putaran tidak mempunyai garis pemisah yang boleh menjadi penaik tekanan. Ini juga bermakna bahagian dalam dan luar dinding terbentuk pada masa yang sama, jadi tangki yang digunakan untuk bahan kimia atau air sisa mendapat kualiti dinding yang konsisten di tempat yang paling penting.
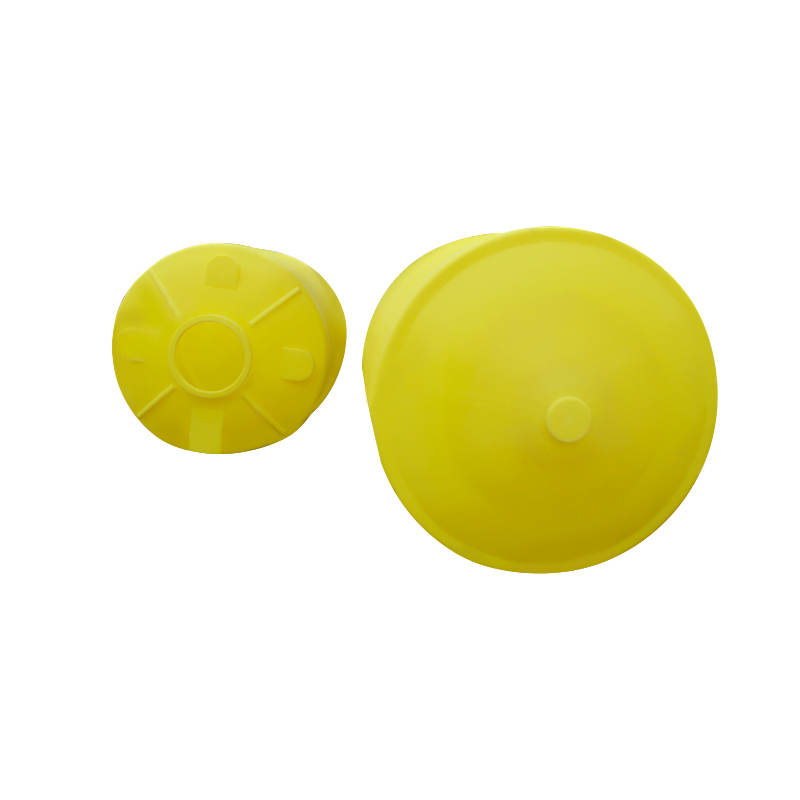 Tangki Penyimpanan PE Bawah Kon untuk Aplikasi Kimia dan Air Sisa Tangki acuan putaran 5000 liter ini mempunyai dinding sekeping yang lancar, menghilangkan garisan perpisahan dan memastikan ketebalan dinding yang konsisten. Ia sesuai untuk rawatan air dan penyimpanan kimia di mana ketahanan dan rintangan kakisan diperlukan. Lihat Produk →
Pelaburan Perkakas Rendah untuk Jilid Sederhana
Acuan yang diperbuat daripada aluminium selalunya boleh dihasilkan dalam beberapa minggu, dan menelan kos sebahagian kecil daripada alat logam yang dipadankan yang digunakan dalam pengacuan suntikan. Ini menjadikan proses itu menarik untuk pengeluaran tahunan berjalan dalam ratusan hingga ribuan rendah, di mana anda tidak boleh mewajarkan belanjawan perkakas yang besar tetapi masih mahukan bahagian plastik yang tahan lama.
Rintangan Kesan dan Ketahanan Bahan
LLDPE mempunyai kekuatan impak yang tinggi, dan prosesnya menghasilkan bahagian yang pada dasarnya tiada tegasan acuan. Gabungan itulah sebabnya tangki rotomolded, kotak peralatan, dan badan apungan bertahan dalam keadaan jatuh, keadaan beku dan beban berterusan. Untuk loji yang menyimpan bahan kimia dos atau ladang yang menyimpan ikan hidup dalam bekas, daya tahan ini diterjemahkan kepada kos penggantian yang lebih rendah.
Kebebasan Reka Bentuk untuk Bentuk Berongga
Anda boleh memasukkan tulang rusuk, badan berbentuk dram, atau bahagian dua dinding dengan sisipan acuan. Putaran dwipaksi meliputi sudut dan ceruk lebih baik daripada tin pengacuan tamparan. Ini amat berguna untuk perumah peralatan, tangki bahan api kenderaan, dan apungan marin yang bentuknya perlu memenuhi keperluan struktur dan estetik.
Kelemahan yang Perlu Anda Rancang
Masa Kitaran Diukur Dalam Minit
Setiap bahagian yang dibentuk secara berputar melalui pemanasan dan penyejukan yang biasanya mengambil masa berpuluh-puluh minit. Pengacuan suntikan boleh menghasilkan bahagian kecil yang setanding dalam beberapa saat. Jika volum anda besar, kos buruh dan tenaga seunit meningkat dengan cepat. Ini adalah sebab yang paling biasa projek beralih daripada rotomolding.
Pilihan Bahan Mengecilkan Pantas
LLDPE dan PE mendominasi. Walaupun beberapa gred khusus tersedia, plastik kejuruteraan berprestasi tinggi sukar diproses dengan cara ini. Jika komponen anda memerlukan rintangan kimia melebihi julat PE atau operasi suhu tinggi berterusan melebihi kira-kira 80 darjah Celsius, anda mungkin perlu melihat proses yang berbeza.
Toleransi Dimensi Lebih Longgar
Ketebalan dinding biasanya seragam secara semula jadi, tetapi dimensi bahagian keseluruhan boleh berbeza lebih daripada dengan pengacuan suntikan. Ini baik untuk kebanyakan tangki dan pelampung, tetapi bukan untuk bahagian yang mesti dimuatkan ke dalam pemasangan mekanikal yang tepat. Anda perlu merancang timbunan toleransi dari awal.
Buruh Masih Komponen Besar Kos
Memuatkan serbuk, mengendalikan acuan, dan bahagian kemasan memerlukan usaha manual. Untuk bahagian yang sangat besar, itu boleh diterima. Untuk bahagian kecil yang dibuat dalam jumlah yang tinggi, bahagian buruh harga menjadi sukar untuk bersaing.
Harga bahan juga mengikut arah aliran minyak mentah, jadi perjanjian bekalan jangka panjang boleh membantu. Pembeli dengan belanjawan tahunan tetap harus meminta klausa pelarasan harga dalam sebut harga.
Pengacuan Putaran lwn. Pengacuan Tiupan dan Pengacuan Suntikan
Apabila anda mendapatkan bahagian plastik, anda biasanya akan membandingkan rotomolding dengan blow moulding atau injection moulding. Setiap proses mempunyai titik manis, dan pilihan yang tepat sering ditentukan oleh kelantangan dan bentuk.
| Kriteria | Pengacuan Putaran | Pengacuan Tiupan | Pengacuan Suntikan |
|---|---|---|---|
| Kos peralatan | Rendah hingga sederhana | Sederhana | tinggi |
| Masa kitaran | Minit setiap bahagian | Detik hingga minit | Detik |
| Saiz bahagian | Bahagian berongga yang sangat besar | Bahagian berongga sederhana | Kecil hingga sederhana |
| Kawalan ketebalan dinding | Seragam secara semula jadi | Berbeza dengan nisbah pukulan | Kawalan yang tepat |
| Jumlah tahunan biasa | Beratus-ratus hingga ribuan rendah | Beribu hingga berpuluh ribu | Sepuluh ribu dan ke atas |
Untuk peralatan marin seperti dok terapung, saiz besar dan keperluan untuk pembinaan tahan hentaman sekeping menjadikan rotomolding sesuai dengan kukuh. Anda boleh melihat ini dalam pengalaman dunia sebenar platform terapung rotomolding LLDPE mempunyai rintangan kakisan yang kuat walaupun dalam air payau dan pelabuhan. Pengacuan tiupan biasanya lebih baik apabila anda memerlukan keluaran yang lebih tinggi bagi botol atau bekas bersaiz sederhana di bawah 200 liter dengan geometri ringkas.
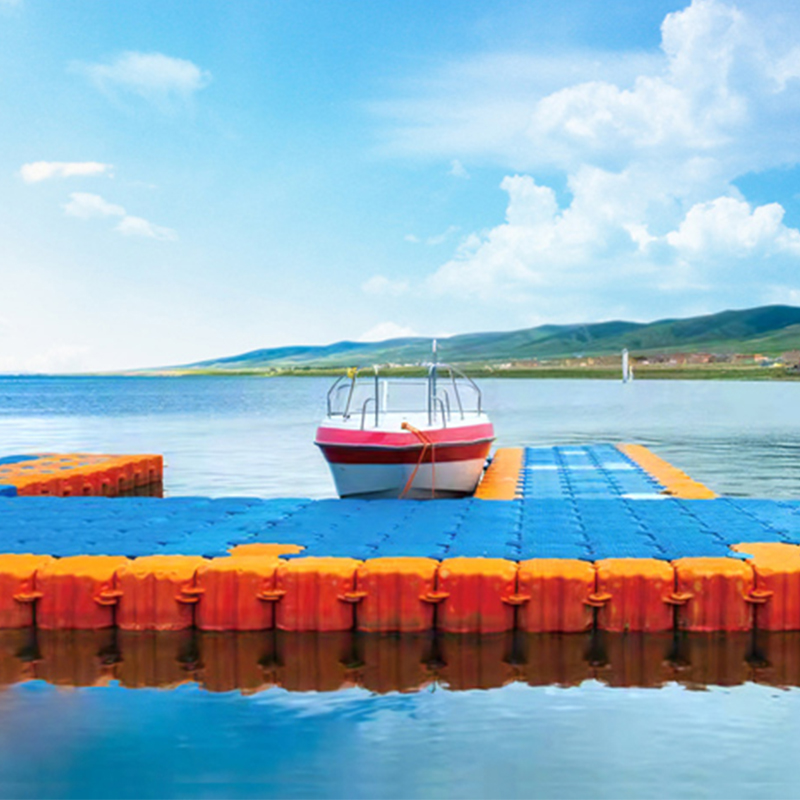 Pelantar Terapung LLDPE Rotomold untuk Kegunaan Marin dan Air Diperbuat daripada LLDPE, platform terapung ini menawarkan rintangan hentaman, rintangan kakisan dan ketahanan dalam air payau atau pelabuhan. Ia berfungsi sebagai pangkalan yang stabil untuk dok, jambatan terapung, dan aktiviti air. Lihat Produk →
Kriteria Keputusan Praktikal untuk Bahagian Rotomold
Cara yang betul untuk menilai rotomolding bukanlah dengan bertanya sama ada proses itu baik atau buruk secara umum. Tanya lima soalan ini sebaliknya.
- Apakah jumlah tahunan saya yang dijangkakan? Jika anda memesan 100 hingga 3,000 bahagian setahun, rotomolding biasanya sesuai. Jika volum anda melebihi 20,000, anda harus membandingkan perkakasan dan kos seunit dengan acuan suntikan atau tiupan.
- Berapa besar bahagian itu? Rotomolding mengendalikan tangki sehingga beberapa ribu liter dan platform melintang beberapa meter. Bahagian yang lebih kecil dan berketepatan tinggi jarang membenarkan acuan.
- Apakah toleransi yang boleh diterima? Jangkakan ketepatan dimensi kira-kira 1 hingga 2 peratus daripada dimensi bahagian. Jika kesesuaian mekanikal ketat, rancang untuk pemesinan kemasan atau laraskan reka bentuk.
- Apakah bahagian itu perlu tahan? Pendedahan kimia, sinaran UV atau beban titik berat akan mengalihkan keputusan ke arah rotomolding kerana proses tersebut menghasilkan bahagian yang bebas tekanan dan tahan kakisan.
- Adakah reka bentuk dibina untuk acuan putaran? Ketebalan dinding yang seragam dan jirim jejari yang banyak. Sudut tajam masih boleh dihasilkan, tetapi ia boleh menjejaskan pengedaran dinding.
Untuk kerja OEM dan pembangunan, kriteria yang sama dikenakan. Perumah peralatan tersuai atau cangkerang pelindung boleh mendapat manfaat daripada perkakas kos rendah dan masa pendahuluan yang singkat apabila reka bentuk membenarkannya.
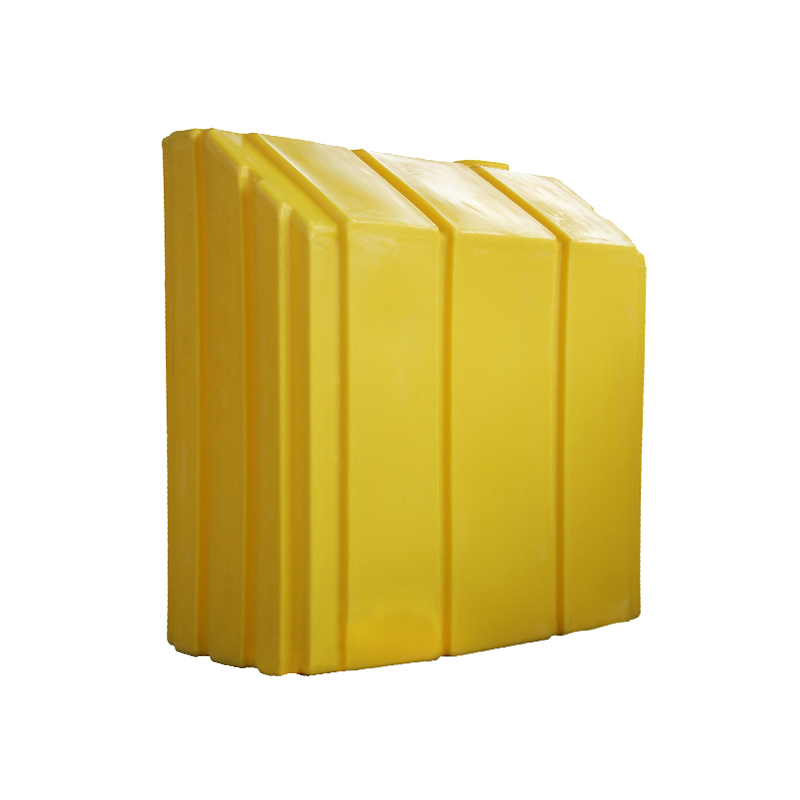
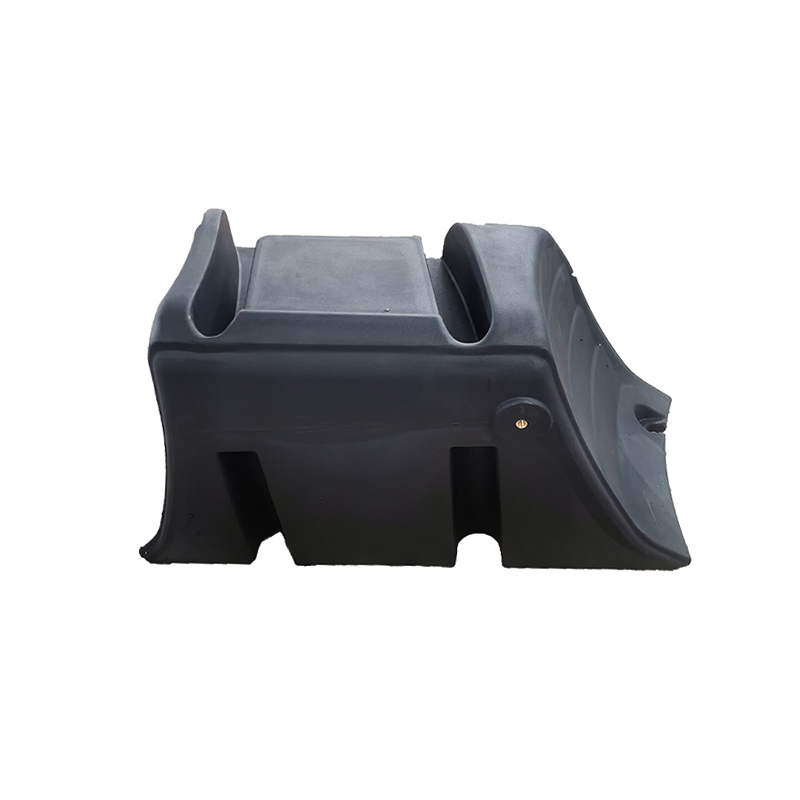 Shell Peralatan Rotomolding LLDPE untuk Perlindungan Luaran Cangkerang LLDPE yang lancar ini melindungi komponen dalaman daripada habuk, kelembapan dan kesan. Dengan kos perkakas yang rendah dan masa pendahuluan yang singkat, ia sesuai dengan penutup tersuai untuk mesin dan peralatan elektronik dalam persekitaran yang keras. Lihat Produk →
Bawa Pulang Akhir
Pengacuan putaran ialah proses yang boleh dipercayai apabila anda memerlukan bahagian plastik yang besar, berongga, tahan hentaman pada kos perkakas yang rendah. Ia bukan jawapan yang tepat untuk pengeluaran besar-besaran berkelajuan tinggi atau komponen toleransi ketat. Pembeli yang mengetahui volum, saiz bahagian dan persekitaran perkhidmatan mereka sebelum mendekati acuan akan mendapat sebut harga yang paling berguna.
Begitulah cara pembekal rotomolding yang berpengalaman mendekatinya juga. Mereka akan bertanya tentang kelantangan anda terlebih dahulu, kemudian bercakap melalui reka bentuk dan bahan. Pembekal yang baik juga akan menyatakan apabila sesuatu bahagian tidak sesuai untuk proses itu, kerana itulah cara anda mengelakkan acuan yang mahal dan pengeluaran yang tidak pernah menjadi ekonomi. Pada Cixi Junyi Plastik , disiplin itu bermula dengan perbualan pertama tentang permohonan yang anda inginkan.
Produk Berkaitan
-
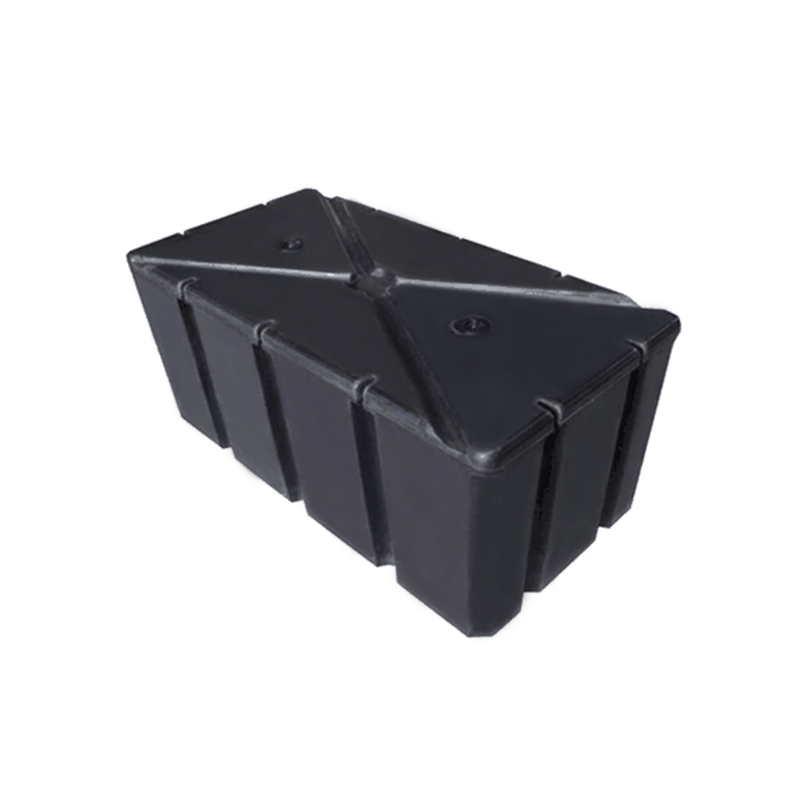
Pontun Terapung PE Rotomolding Persegi
-
Pelantar Terapung Rotomolding LLDPE
-

Bola Terapung Pengacuan Putaran ABS 200mm Tahan Lama
-
Bola Terapung Rotomolding Telinga Tunggal 500mm
-
Bola Terapung Plastik 500mm LLDPE Amaran Bola Terapung
-
Amaran Ponton Paip Pengorekan Terapung
-
Ponton Terapung Paip Pengacuan Putaran Plastik LLDPE
-
Pelampung Navigasi Marin/ Pelampung Amaran
-

LLDPE Pegun Navigasi Beacon Pelampung Terapung
-
Terapung Amaran Rotomolding Dengan Pengisi EPS
-
Pelampung Anti-gelombang Rotomolding
-
Cincin Terapung Rotomolded Enapcemar Pengorekan LLDPE
-
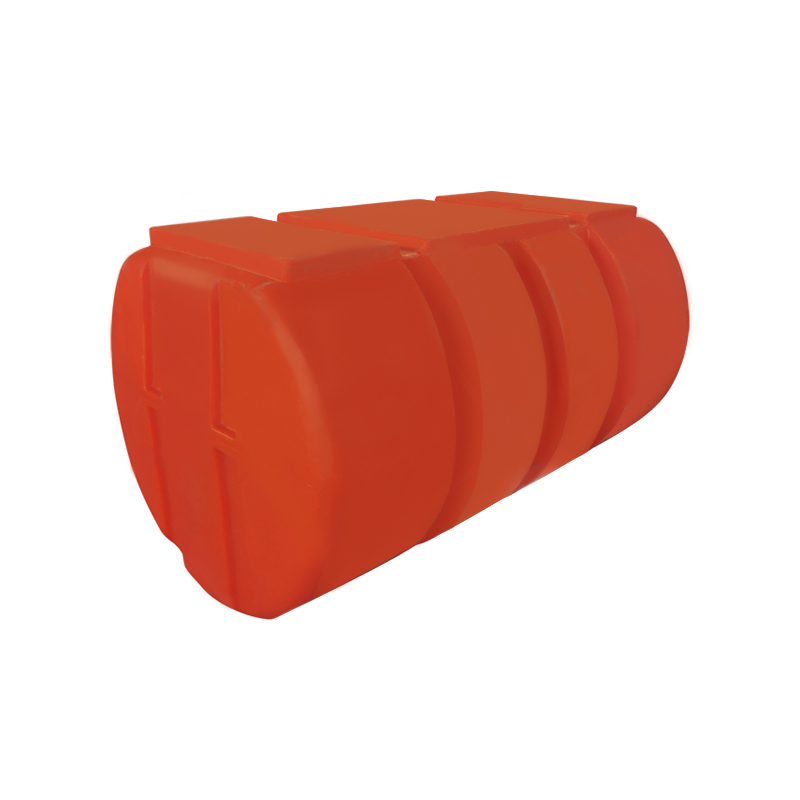
650 Diameter Rotomolding Pembiakan Ponton Terapung
-
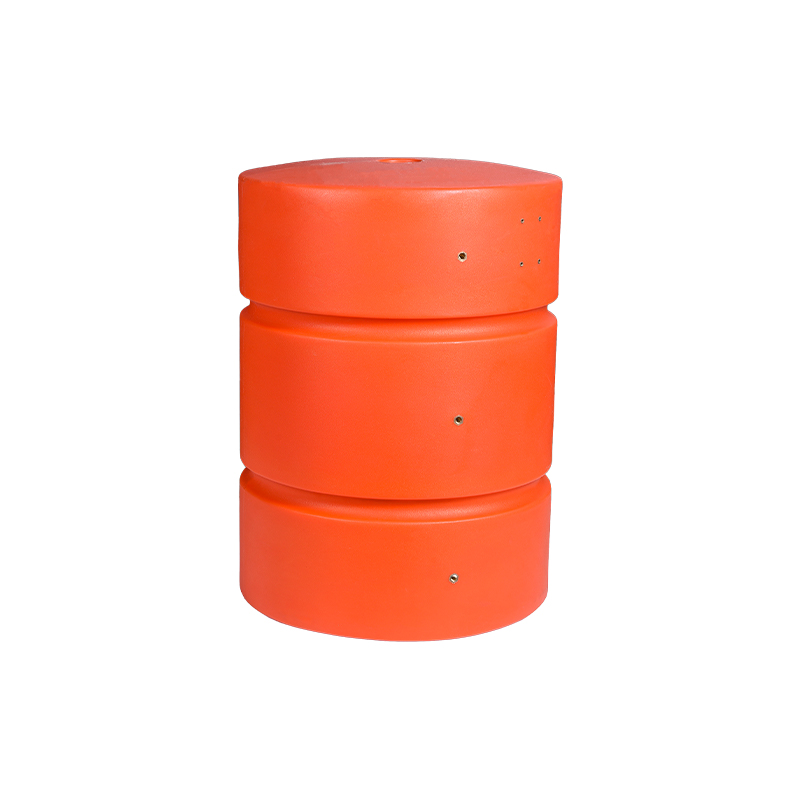
200 Diameter Rotomolding Kumbahan Penahan Terapung
-
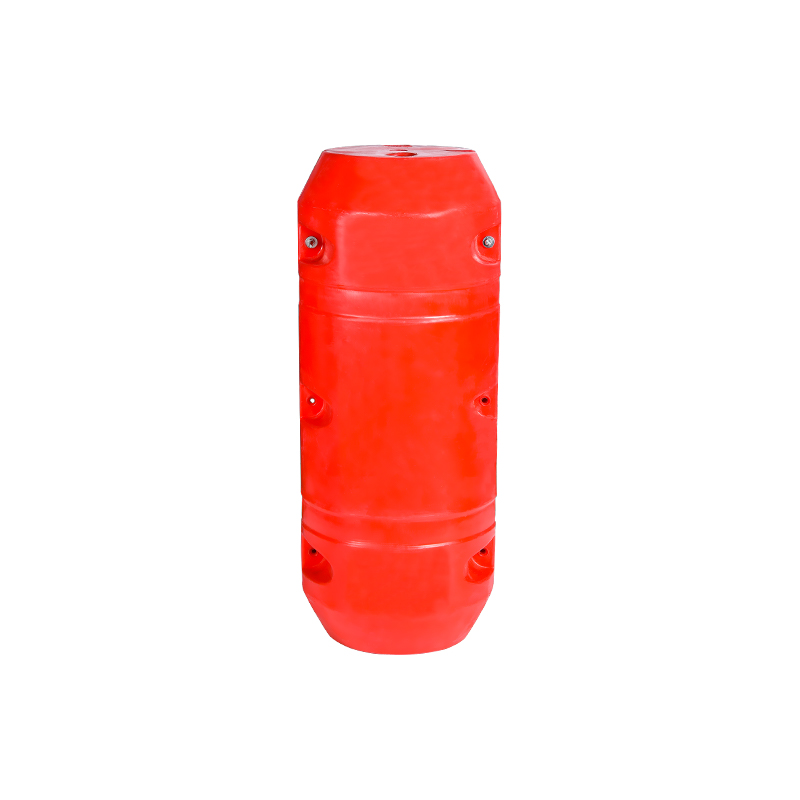
Badan Terapung Acuan Bergilir
-
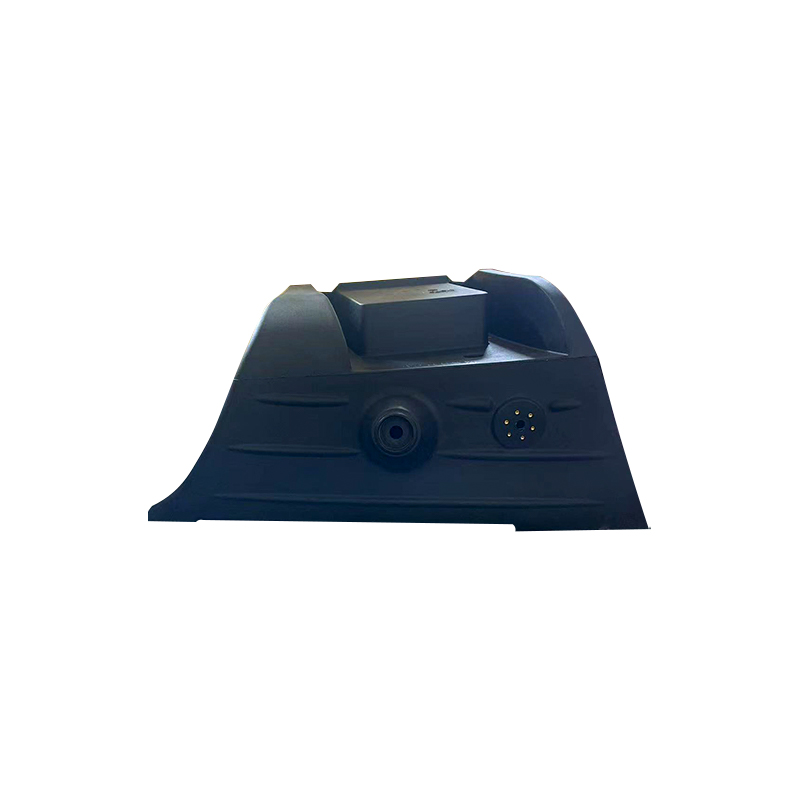
Tangki Bahan Api LLDPE Rotomolding Plastik
-
Tangki Air Perlindungan Loji Rotomolding
-
Tangki Air Tawar LLDPE RV Rotomolding
HUBUNGI CEPAT
-
 kampung wuyuqiao, Bandar Henghe, Bandar Cixi, Wilayah Zhejiang
-
 +86-15257871220
-
 [email protected]
Hak Cipta© Cixi Junyi Plastic Industry Co, Ltd.
TERUS HUBUNGI
