


HDPE Rotomolding: Sifat Utama, Faedah dan Aplikasi Perindustrian
Tanya mana-mana pengurus loji mengapa mereka memilih HDPE untuk tangki rotomolded, dan anda mungkin akan mendengar jawapan yang sama: kekakuan. Pengacuan putaran HDPE memberi anda ketegaran bahagian polietilena berketumpatan tinggi tanpa garisan kimpalan atau titik lemah yang datang dengan kaedah pengacuan lain. Jika aplikasi anda melibatkan bahan kimia, tekanan, atau rentang panjang antara titik sokongan, HDPE harus berada di bahagian atas senarai anda.
Untuk ke sana memerlukan lebih banyak perhatian terhadap kawalan proses berbanding dengan LLDPE, tetapi hasilnya ialah bahagian yang mengekalkan bentuknya, tahan rayapan dan tahan terhadap media yang agresif. Panduan ini menerangkan cara rotomolding HDPE berfungsi, cara ia dibandingkan dengan LLDPE dan perkara yang perlu dicari dalam rakan kongsi pembuatan.
Memahami Pengacuan Putaran HDPE
HDPE rotomolding hanyalah proses pengacuan putaran menggunakan polietilena berketumpatan tinggi sebagai resin. Bahan tersebut dikisar menjadi serbuk halus atau disemperit menjadi pelet mikro, diletakkan di dalam acuan aluminium atau keluli berongga, dan acuan dipanaskan sambil berputar pada dua paksi serenjang. Polimer cair, menyaluti bahagian dalam acuan, dan membentuk bahagian yang lancar dan bebas tekanan apabila acuan menjadi sejuk.
Kerana acuan berputar dalam dua satah, ketebalan dinding kekal seragam walaupun pada geometri kompleks. Sudut, rusuk dan sisipan boleh dibentuk tanpa sambungan sekunder. HDPE secara khusus menyumbangkan kehabluran dan ketumpatan yang lebih tinggi daripada LDPE atau LLDPE, yang diterjemahkan kepada lebih ketegaran, rintangan haba yang lebih baik dan kebolehtelapan yang lebih rendah kepada pelarut dan wap air.
Acuan biasanya dimesin daripada aluminium atau dibuat daripada keluli untuk larian volum tinggi. Untuk HDPE, acuan mesti termasuk pengudaraan untuk membiarkan udara tersesar keluar; jika tidak, udara yang terperangkap boleh menyebabkan lubang jarum permukaan dan pengisian tidak lengkap.
HDPE lwn. LLDPE: Sifat Bahan Yang Penting
Salah satu soalan yang paling biasa dalam rotomolding ialah gred polietilena yang hendak dipilih. Jadual di bawah memberikan perbandingan praktikal antara HDPE dan LLDPE untuk pengacuan putaran.
| Harta benda | HDPE | LLDPE |
|---|---|---|
| Ketumpatan (g/cm³) | 0.941 – 0.965 | 0.915 – 0.925 |
| Modulus lentur (MPa) | 800 – 1,300 | 400 – 800 |
| Kekuatan tegangan pada hasil (MPa) | 20 – 30 | 12 – 20 |
| Rintangan kesan | Sederhana | Cemerlang |
| Rintangan retak tekanan | bagus | Cemerlang |
| Pengecutan semasa penyejukan | Lebih tinggi | Lebih rendah |
| Kekakuan dinding | tinggi | Sederhana |
Versi pendek: pilih HDPE apabila bahagian mesti menahan lenturan, lekukan atau tekanan dalaman pada suhu tinggi. Pilih LLDPE apabila keliatan hentaman dan rintangan kepada tekanan keretakan lebih penting. Banyak rotomolder menyimpan kedua-dua bahan, dan pengeluar kontrak yang baik akan membantu anda memilih gred yang sesuai untuk persekitaran perkhidmatan sebenar.
Satu cara untuk memikirkannya ialah HDPE berkelakuan lebih seperti plastik berstruktur, manakala LLDPE berkelakuan lebih seperti elastomer yang keras. Dalam aplikasi tangki, HDPE memberikan anda rasa yang lebih teguh dan ketahanan yang lebih baik terhadap lengkokan apabila tangki sebahagiannya penuh. Dalam apungan atau penghadang jalan, di mana kesannya berkemungkinan besar, pesongan dan rintangan hentaman LLDPE mungkin lebih berharga.
Memproses HDPE: Perkara yang Perlu Dikawal oleh Rotomolders
Rotomolding HDPE kurang memaafkan daripada mencetak LDPE atau LLDPE. Oleh kerana HDPE mempunyai takat lebur yang lebih tajam dan kandungan kristal yang lebih tinggi, masa ketuhar, suhu puncak dan kadar penyejukan mesti dikawal ketat. Jika zarah serbuk terlalu kasar, permukaan dalam akan menunjukkan lubang jarum; jika suhu ketuhar terlalu tinggi, bahan boleh merosot; jika penyejukan tidak sekata, bahagian itu boleh meledingkan.
Keadaan acuan putaran biasa untuk HDPE melibatkan suhu acuan dalam julat 250–350 °C, suhu udara dalaman puncak 190–220 °C, dan fasa penyejukan yang perlahan dan terkawal. Kadar pengecutan juga cenderung berjalan lebih tinggi sedikit daripada LLDPE, jadi dimensi acuan dan lekapan penyejukan perlu dilaraskan dengan sewajarnya.
Kualiti serbuk juga penting. HDPE berkemungkinan besar memerlukan taburan saiz zarah yang lebih ketat daripada LLDPE kerana zarah yang lebih besar boleh mencipta garis aliran. Kebanyakan rotomolder yang berpengalaman menghancurkan HDPE kepada jaringan sasaran yang serupa, tetapi mereka melaraskan keadaan pengisaran untuk mengelakkan habuk halus yang berlebihan. Sesetengah juga menggunakan penderia tekanan dalaman untuk memantau suhu udara puncak dan memutuskan dengan tepat masa untuk mengeluarkan acuan daripada ketuhar.
Aplikasi dan Contoh Dunia Nyata
HDPE rotomolding muncul dalam industri di mana prestasi struktur dan rintangan kimia tidak boleh dikompromi. Contoh biasa termasuk tangki simpanan bahan kimia pukal, tangki pencampur, tangki dos, dulang pembendungan, perumah peralatan industri, komponen rawatan air dan tangki penyembur pertanian.
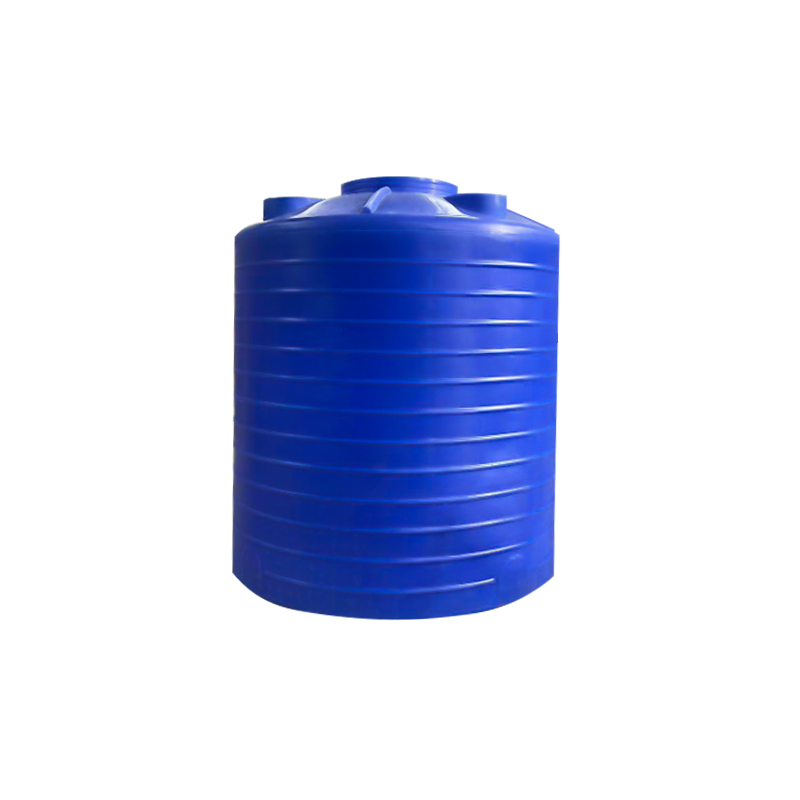
Untuk tangki simpanan menegak, kekakuan HDPE membolehkan dinding yang lebih tinggi menahan tekanan gelung tanpa ketebalan dinding yang berlebihan. Reka bentuk bahagian bawah kon bagi kebanyakan tangki industri juga mendapat manfaat daripada kestabilan dimensi HDPE, terutamanya apabila tangki diisi dengan cecair pekat. Contoh biasa ialah tangki simpanan PE bawah kon CPT5000L, yang dihasilkan oleh rotomolder dengan dinding lancar dan kelengkapan acuan bersepadu. Pengacu juga mereka bentuk untuk beban mekanikal yang dilihat oleh tangki semasa transit, topik yang diliputi dalam pandangan yang lebih dekat kestabilan tangki air bersih di jalan yang tidak rata.
 Tangki Penyimpanan PE Bawah Kon CPT-5000L untuk Kegunaan Industri Tangki simpanan HDPE rotomolded dengan bahagian bawah kon dan dinding lancar, sesuai untuk cecair pekat dan persekitaran industri yang menuntut di mana kestabilan dimensi dan rintangan kakisan penting. Lihat Produk →
Tangki campuran dan tong dos adalah satu lagi kesesuaian semula jadi. Bahagian ini sering melihat beban pengaduk, tork muncung dan pendedahan berulang kepada asid atau alkali. Kekukuhan HDPE yang lebih tinggi mengurangkan lenturan pada bos pelekap dan mengekalkan toleransi dimensi di sekeliling sisipan berulir. Untuk volum yang lebih besar, tong pencampur PE 10 tan memberikan jurutera proses kapal yang lancar dan kalis kakisan.
 Tong Campuran PE 10 Tan untuk Pemprosesan Kimia Tong rotomolded berkapasiti besar direka untuk aplikasi pencampuran dan dos, menawarkan kekakuan dan rintangan kakisan untuk menahan beban pengaduk dan pendedahan kimia berulang. Lihat Produk →
Di kawasan penyimpanan bahan kimia, dulang kalis bocor kini menjadi keperluan keselamatan standard. Dulang rotomolded yang diperbuat daripada HDPE memberikan keserasian kimia yang sama seperti tangki itu sendiri, dengan bahagian dalam yang licin yang mudah untuk diperiksa dan dibersihkan. Keupayaan untuk membentuk pemegang dan longkang besen terus ke dalam dulang menghilangkan langkah pemasangan.
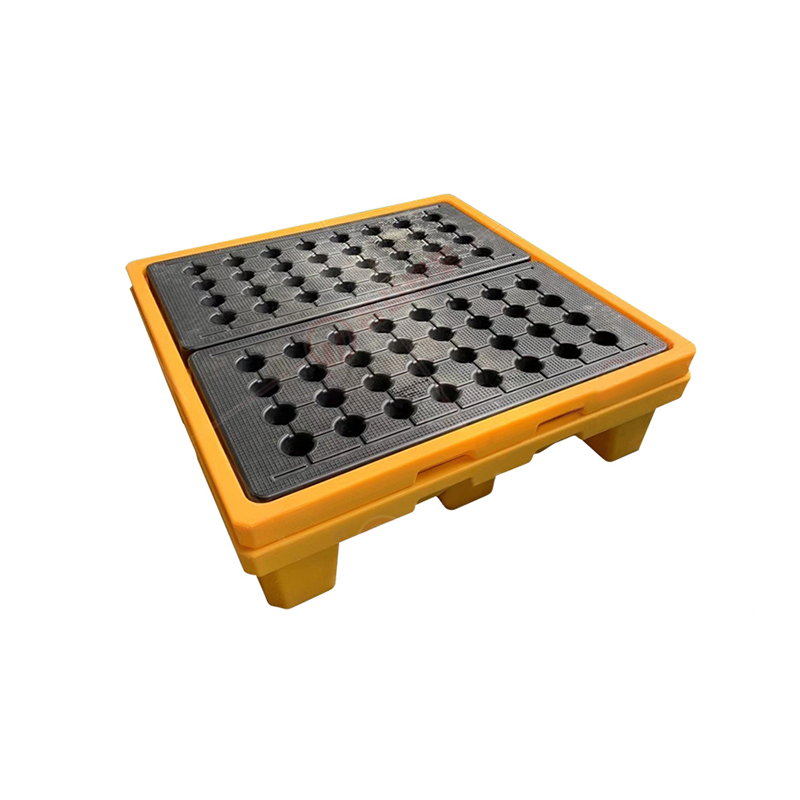 Dulang Baldi Kalis Bocor Rotomold untuk Penyimpanan Bahan Kimia Dulang HDPE dengan pemegang acuan dan besen longkang, menyediakan penyelesaian pembendungan yang licin dan mudah dibersihkan yang serasi secara kimia dengan cecair yang disimpan. Lihat Produk →
Di luar tangki dan dulang, rotomolding HDPE digunakan untuk:
- penghadang keselamatan jalan raya dan penghadang yang dipenuhi air
- perumah bollard dan penutup pelindung
- tangki air tawar di bawah dek untuk RV dan bot
- tangki bahan api untuk peralatan pertanian dan luar jalan
- saluran udara dan komponen pengudaraan dengan keratan rentas yang luar biasa
- kandang peralatan besar yang mesti menahan UV dan kelembapan
Cara Memilih Rakan Kongsi Rotomolding HDPE
Bukan setiap rotomolder mempunyai pengalaman untuk menjalankan HDPE dengan menguntungkan. Sebelum membuat pesanan, tanya tentang pengendalian serbuk mereka, kawalan suhu acuan dan prosedur penyejukan. Sahkan bahawa mereka telah melakukan projek HDPE sebelum ini, kerana keluk pembelajaran adalah nyata.
Juga pertimbangkan rangkaian produk penuh. Rakan kongsi yang mereka bentuk dan mesin acuan sendiri, seperti Industri Plastik Cixi Junyi , boleh berulang lebih cepat pada pampasan pengecutan dan penempatan pintu. Syarikat itu terletak di hab rotomolding Cixi, berhampiran laluan logistik utama, dan menawarkan kedua-dua produk piawai dan pembangunan OEM tersuai. Jika anda memerlukan sokongan pada reka bentuk bahagian, pemilihan bahan atau perkakas acuan, pengilang yang berpengalaman boleh membuat perbezaan antara prototaip yang berfungsi dan pengeluaran yang gagal.
Periksa sistem kualiti mereka dan minta pensijilan bahan. Rakan kongsi yang boleh dipercayai harus dapat mendokumenkan gred resin, kebolehkesanan lot dan semakan ketebalan dinding. Ia juga harus membantu anda memahami masa petunjuk, terutamanya untuk HDPE kerana fasa penyejukan yang lebih lama boleh memanjangkan masa kitaran berbanding dengan LLDPE.
Jangan terlepas pandang kejuruteraan kos. Resin HDPE kadangkala lebih mahal sekilogram daripada LLDPE, tetapi kekukuhannya yang lebih tinggi mungkin membenarkan dinding yang nipis sedikit dalam reka bentuk tertentu. Kos bersih bergantung pada geometri, volum, dan operasi sekunder yang diperlukan. Rakan kongsi yang baik akan membincangkan pertukaran ini secara terbuka sebelum anda komited kepada perkakas.
HDPE rotomolding bukanlah bahan yang paling mudah untuk dijalankan, tetapi hasilnya bercakap untuk diri mereka sendiri. Apabila anda menentukan gred yang betul, melabur dalam perkakasan yang betul dan bekerja dengan pengacu yang memahami had proses, anda mendapat bahagian yang kuat, ringan, tahan kakisan dan sangat berpatutan untuk volum rendah hingga sederhana. Mulakan dengan keperluan perkhidmatan anda, bukan hanya lembaran data bahan, dan biarkan rakan kongsi yang berpengalaman membantu anda daripada reka bentuk acuan hingga bahagian akhir.
Produk Berkaitan
-
Pontun Terapung PE Rotomolding Persegi
-
Pelantar Terapung Rotomolding LLDPE
-

Bola Terapung Pengacuan Putaran ABS 200mm Tahan Lama
-
Bola Terapung Rotomolding Telinga Tunggal 500mm
-
Bola Terapung Plastik 500mm LLDPE Amaran Bola Terapung
-
Amaran Ponton Paip Pengorekan Terapung
-
Ponton Terapung Paip Pengacuan Putaran Plastik LLDPE
-
Pelampung Navigasi Marin/ Pelampung Amaran
-

LLDPE Pegun Navigasi Beacon Pelampung Terapung
-
Terapung Amaran Rotomolding Dengan Pengisi EPS
-
Pelampung Anti-gelombang Rotomolding
-
Cincin Terapung Rotomolded Enapcemar Pengorekan LLDPE
-
650 Diameter Rotomolding Pembiakan Ponton Terapung
-
200 Diameter Rotomolding Kumbahan Penahan Terapung
-
Badan Terapung Acuan Bergilir
-
Tangki Bahan Api LLDPE Rotomolding Plastik
-
Tangki Air Perlindungan Loji Rotomolding
-
Tangki Air Tawar LLDPE RV Rotomolding
HUBUNGI CEPAT
-
 kampung wuyuqiao, Bandar Henghe, Bandar Cixi, Wilayah Zhejiang
-
 +86-15257871220
-
 [email protected]
Hak Cipta© Cixi Junyi Plastic Industry Co, Ltd.
TERUS HUBUNGI
