


Berita
Rumah / Berita / Berita Industri / Apakah Pengacuan Putaran? Panduan Lengkap untuk Proses, Bahan dan Penggunaan
Pengacuan putaran adalah salah satu proses yang mudah untuk diterangkan dan lebih sukar untuk dilakukan dengan baik. Secara ringkasnya, ia menukar serbuk plastik kepada bahagian berongga dan lancar dengan memutarkan acuan secara perlahan di dalam ketuhar sehingga serbuk cair dan menyaluti dinding dalam. Jika anda pernah menyimpan air di dalam tangki hijau tebal, berjalan di sepanjang pontoon marina, atau memandu melepasi penghadang yang dipenuhi air di tapak kerja jalan, anda telah pun menemui produk acuan bergilir.
Pengacuan putaran, juga dipanggil rotomolding, rotocasting, atau rotomoulding bergantung pada tempat anda membaca ini, ialah proses bertekanan rendah, suhu tinggi untuk membuat artikel plastik berongga. Caj terukur bagi polimer yang dikisar halus masuk ke dalam acuan belah berongga, acuan itu ditutup rapat, dan ia menghidupkan dua paksi berserenjang di dalam ketuhar.
Apabila alat menjadi panas, serbuk itu jatuh dan melekat pada permukaan dalaman yang panas, melebur secara berlapis-lapis sehingga membentuk kulit yang sekata di seluruh rongga. Acuan kemudian bergerak ke stesen penyejukan, masih berputar, jadi bahagian itu mengekalkan bentuknya dan bukannya kendur. Apabila ia cukup sejuk, acuan terbuka dan kepingan itu keluar sebagai satu artikel yang lancar.
Satu perincian perlu diingat: ketebalan dinding ditentukan oleh berapa banyak serbuk yang anda cas, bukan oleh acuan itu sendiri, itulah sebabnya satu alat selalunya boleh menghasilkan beberapa kapasiti.
Setiap kerja mengikut urutan yang sama, sama ada bahagiannya ialah baldi dos 40 liter atau tangki simpanan 10,000 liter.
Masa kitaran berjalan lebih lama daripada pengacuan suntikan, selalunya dua puluh minit hingga satu jam bergantung pada saiz dan bahan, tetapi perkakasnya lebih ringkas dan jauh lebih murah. Untuk bahagian berongga yang besar, pertukaran itu biasanya menentukan projek.
Tidak setiap plastik sesuai dengan proses. Resin perlu bertahan menjadi serbuk dan dipanaskan melalui kitaran yang panjang tanpa merendahkan, jadi senarainya lebih pendek daripada jangkaan ramai orang.
Bahan tambahan penting sama seperti resin asas. Penstabil UV, masterbatch warna dan agen anti-statik dipilih untuk kegunaan akhir, kerana tangki yang berdiri di bawah sinar matahari selama lima belas tahun memerlukan formulasi yang berbeza daripada pelampung yang berada di dalam air masin.
Oleh kerana cara proses itu berfungsi, produk yang dibentuk secara bergilir berkongsi set ciri yang boleh dikenali.
Ia membantu untuk melihat acuan putaran di sebelah dua saudara terdekatnya. Jadual di bawah ialah panduan kasar dan bukannya peraturan, kerana saiz bahagian dan kuantiti pesanan mengalihkan nombor dengan ketara.
| Proses | Ketebalan dinding biasa | Kos peralatan | Paling sesuai untuk |
|---|---|---|---|
| Pengacuan bergilir | 3 hingga 12 mm, walaupun sepanjang | Rendah hingga sederhana | Bahagian berongga besar, isipadu rendah hingga sederhana |
| Pengacuan suntikan | 1 hingga 4 mm, berbeza mengikut reka bentuk | tinggi | Bahagian kecil, terperinci, volum tinggi |
| Pengacuan tiupan | 0.5 hingga 3 mm | Sederhana | Botol, balang, dan bekas nipis |
Ringkasan praktikal: acuan putaran menang apabila anda memerlukan bahagian berongga besar dengan dinding tebal dan tahan lama dan anda tidak boleh membenarkan alat keluli yang mahal. Ia tidak sesuai untuk komponen kecil yang sangat terperinci dibuat dalam jutaan.
Oleh kerana proses itu mengendalikan bentuk berongga besar dengan baik, bahagian rotomolded muncul di lebih banyak tempat daripada yang kebanyakan orang jangkakan.
Rawatan air adalah ilustrasi yang baik. Tangki simpanan PE bawah kon dibentuk sebagai sekeping tunggal, dengan dinding tahan kakisan yang tebal, kon yang dibentuk secara bersepadu, dan tiada sambungan yang boleh bocor.
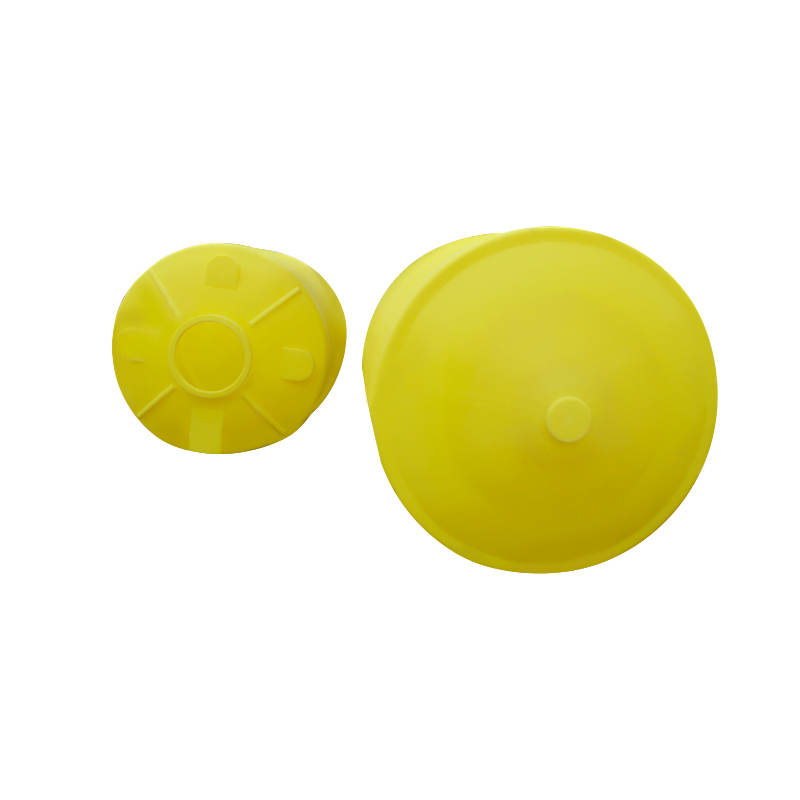 Tangki Penyimpanan PE Bawah Kon CPT-5000L digunakan dalam rawatan air, perlindungan alam sekitar, elektronik, industri kimia, makanan, perubatan, pembinaan dan industri lain Lihat Produk →
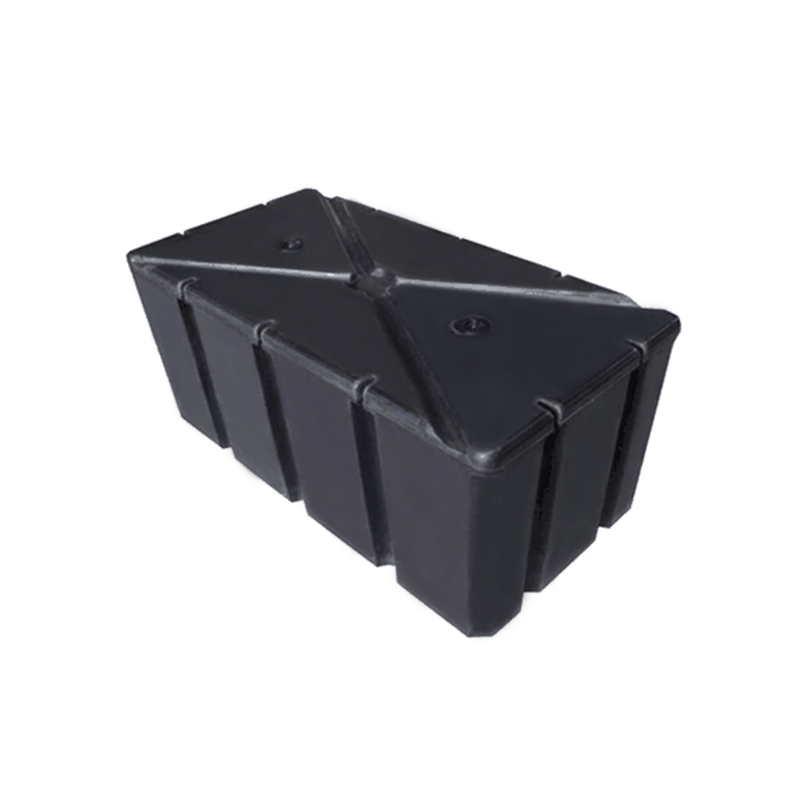
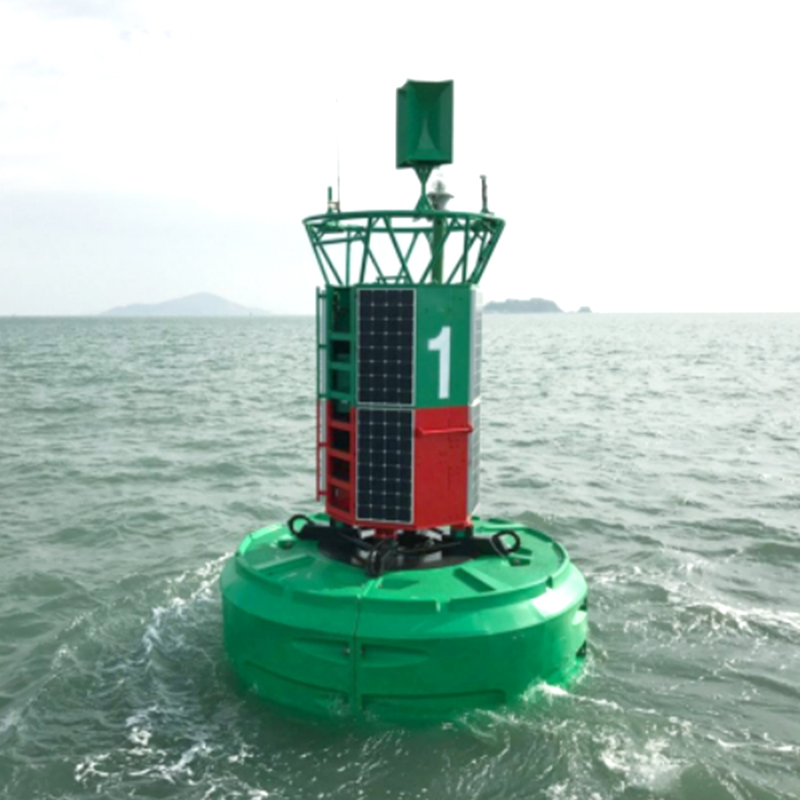
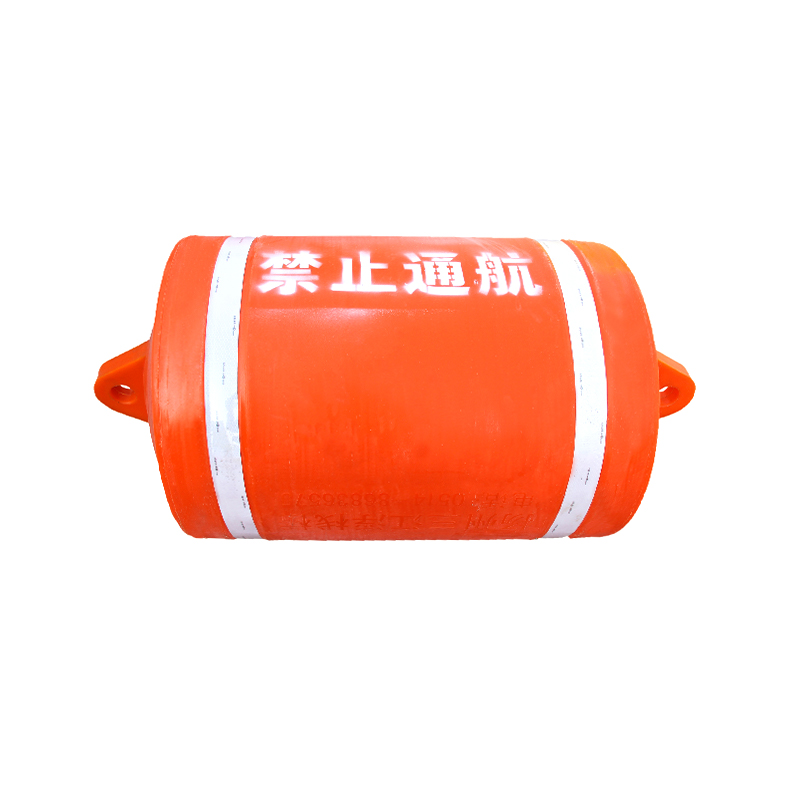
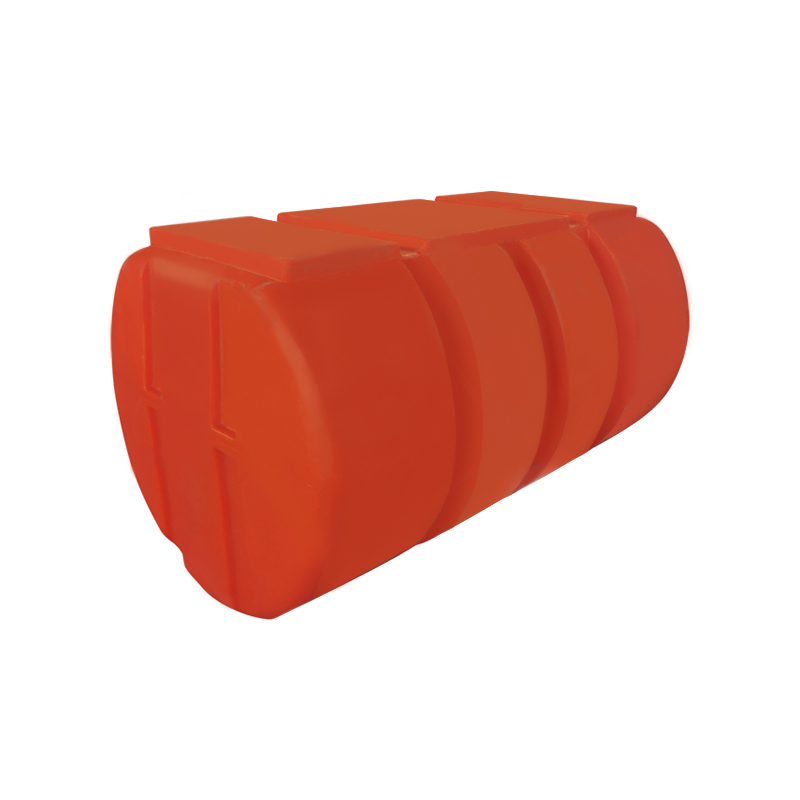
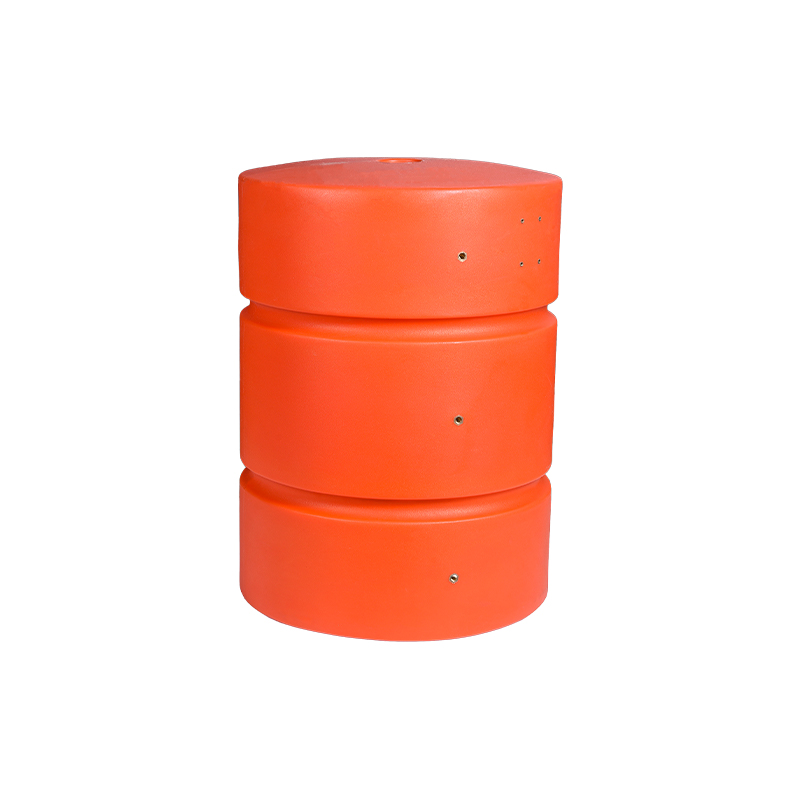
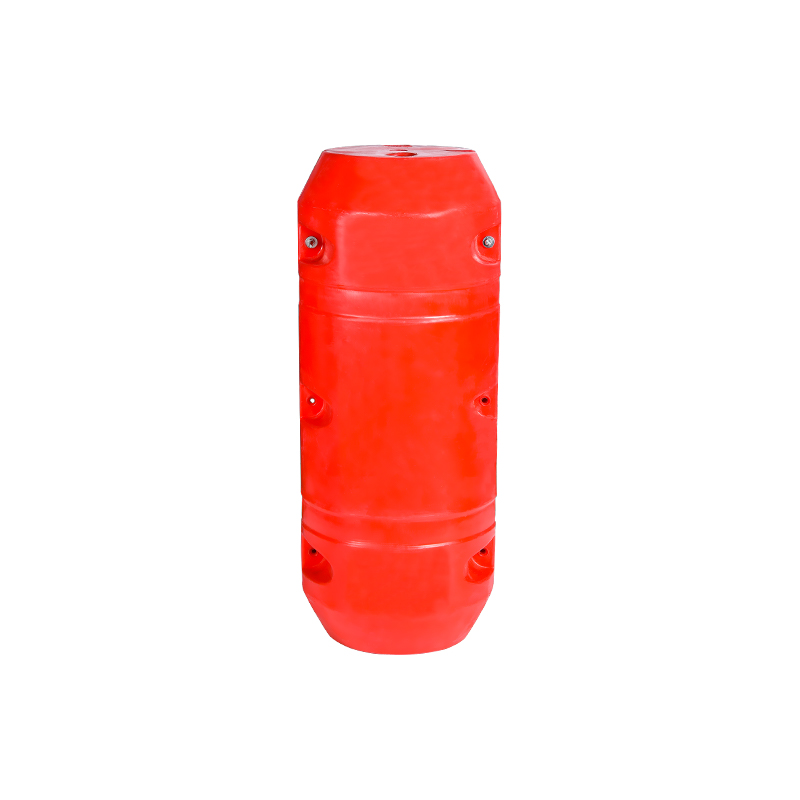
Produk terapung mengikut logik yang sama. Polietilena tidak terhakis dalam air masin, jadi pelampung berongga dan berbuih kekal boleh digunakan selama bertahun-tahun di pelabuhan dan ladang ikan. Kami menulis tentang ini dengan lebih terperinci dalam sekeping pendek mengapa platform terapung LLDPE menahan kakisan .
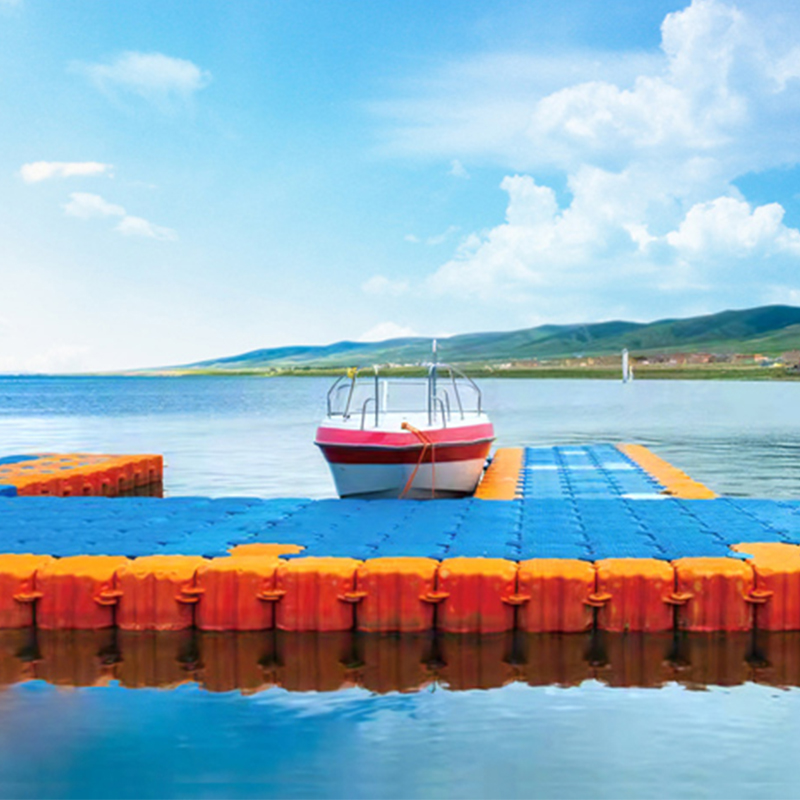 Pelantar Terapung Rotomolding LLDPE Cixi Junyi Plastic Co., Ltd., sejak penubuhannya pada tahun 2007, telah terletak di Cixi, Zhejiang, yang dikenali sebagai kampung halaman acuan putaran. Syarikat itu strategi... Lihat Produk →
Banyak projek tidak bermula dari katalog. Mereka bermula dengan lakaran, sampel atau masalah yang tidak dapat diselesaikan oleh produk standard. Dalam kes tersebut, kerja bermula di papan lukisan: ketebalan dinding, susun atur rusuk, penempatan sisipan, dan garis pemisah acuan diputuskan bersama, kerana perubahan dalam satu biasanya memaksa perubahan pada yang lain.
Perkakas adalah tempat acuan putaran paling memaafkan. Acuan aluminium berharga sebahagian kecil daripada alat suntikan keras, jadi pesanan pertama yang sederhana masih boleh masuk akal, dan acuan yang sama boleh dijalankan semula kemudian apabila volum bertambah. Kerja pembangunan dan OEM adalah sebahagian besar daripada apa yang kami lakukan, dan ia dibincangkan dengan lebih terperinci di bawah bahagian rotomolded tersuai dan pemprosesan OEM .
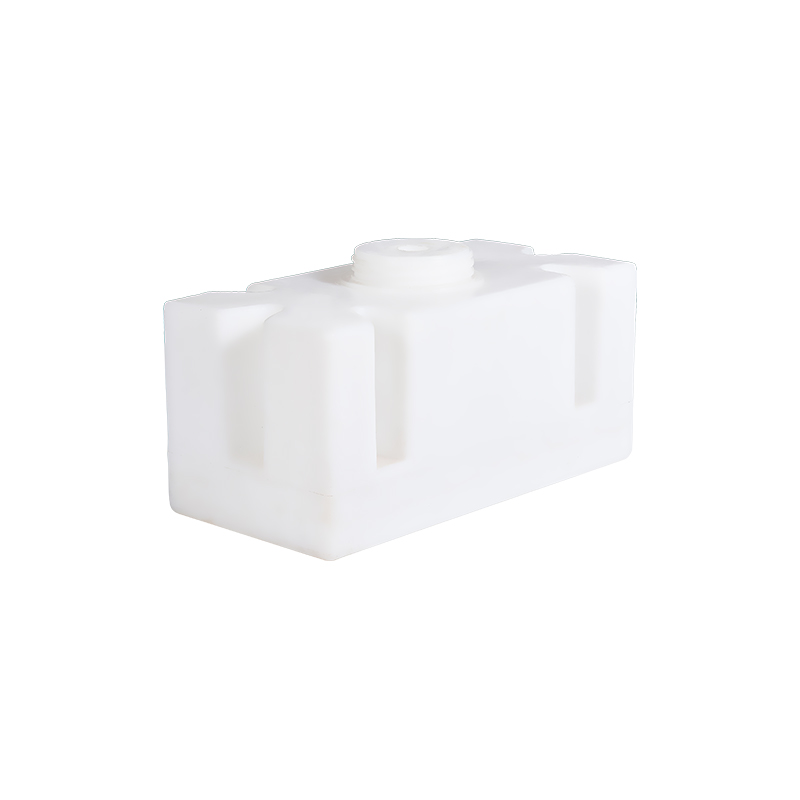
Tangki bahan api ialah contoh biasa: bentuk luar yang kompleks, penyekat dalaman, dan kelengkapan acuan, dihasilkan sebagai satu acuan tanpa tekanan dan bukannya pemasangan yang dikimpal.
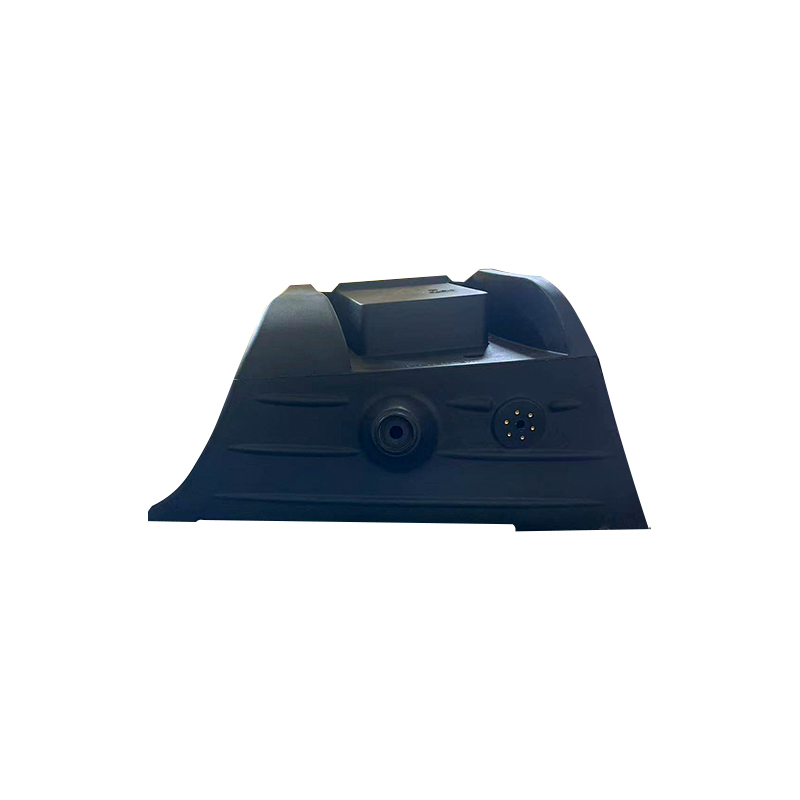 Tangki Bahan Api LLDPE Rotomolding Plastik Bekas yang digunakan untuk menyimpan cecair Lihat Produk →
Kami telah membuat produk acuan bergilir sejak 2007, di Cixi, sebuah bandar di pantai timur China yang orang di sini suka panggil sebagai kampung halaman rotomolding. Bengkel kami terletak kira-kira dua kilometer dari stesen kereta api laju Yuyao Utara dan kira-kira lima belas kilometer dari Jambatan Teluk Hangzhou, yang memastikan lawatan dan penghantaran mudah.
Selama bertahun-tahun kami telah mengetahui bahawa kebanyakan kraf itu hidup dalam butiran yang tiada siapa yang melihat: betapa sekata serbuk dicas, betapa lembut acuan disejukkan, dan betapa berhati-hati pemasangan diletakkan sebelum alat selesai. Pilihan tersebut menentukan sama ada sebuah kereta kebal bertahan lima belas tahun atau lima. Kami membina acuan kami sendiri, menghasilkan rawatan air standard dan produk akuakultur, dan mengambil kerja tersuai untuk pelanggan yang memerlukan sesuatu yang belum wujud.
Jadi, untuk menjawab soalan secara terus: pengacuan putaran ialah proses tekanan rendah yang menukar serbuk plastik menjadi produk berongga, lancar, bebas tekanan, daripada baldi dos 40 liter kepada tangki simpanan 10,000 liter. Ia bukan kaedah terpantas atau paling tepat, tetapi untuk bahagian yang besar, lasak, kedap air yang dibuat dalam jumlah yang wajar, beberapa proses akan berlaku.


 kampung wuyuqiao, Bandar Henghe, Bandar Cixi, Wilayah Zhejiang
 +86-15257871220
 [email protected]
